Wan gaed blong stat long CNC machining
Tanem wan 3D model i kam wan samting we yu save yusum: jusum wei blong machine, mekem ol rod blong tul, setemap masin, katem materyel, mo jekem risal.
CNC i minim computer numerical control. Komputa i lidim wan kata blong tekemaot materyel long stok. Wokflo i olsem CAD model → CAM toolpaths → G-code blong masin → setup mo katem → inspeksen.
1. Jusum wan wok we i fitim part
Miling i muv wan rotating kata agens long stok we i stap. Routing i semak be i save wok long wan bigfala bed. Turning i mekem stok i tanem agens long wan tul blong kata.
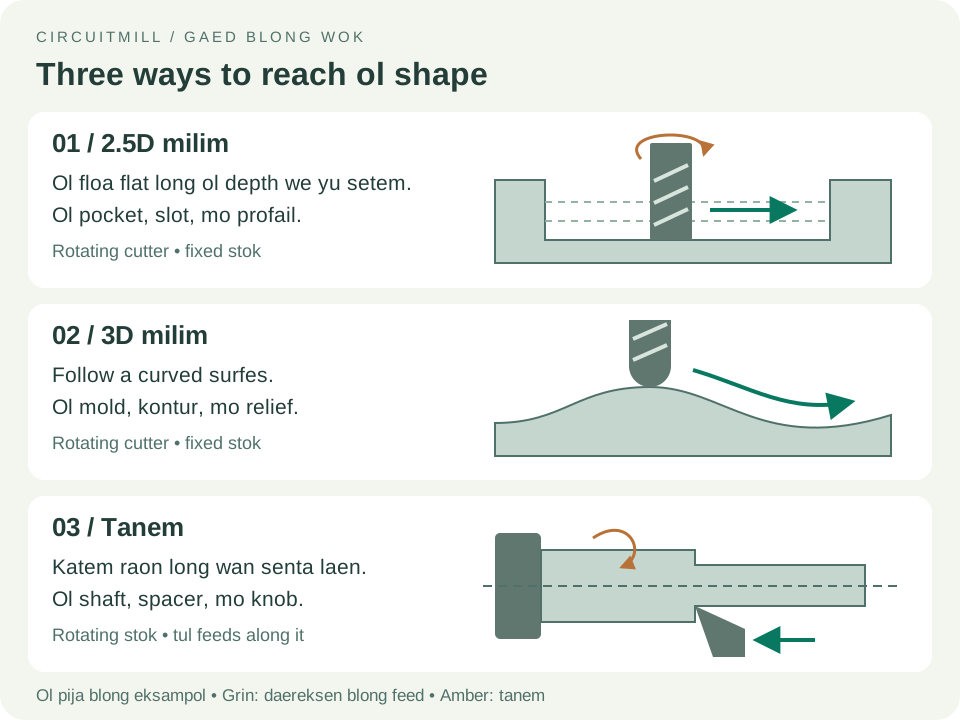
Long wan 3-axis masin, X mo Y oli kavremap plane blong tebol mo Z i kontrolem haet. Blong stat, jusum wan flat plet wetem wan shallow pocket mo ol hol we oli go tru.
2. Mekem model i isi blong machine
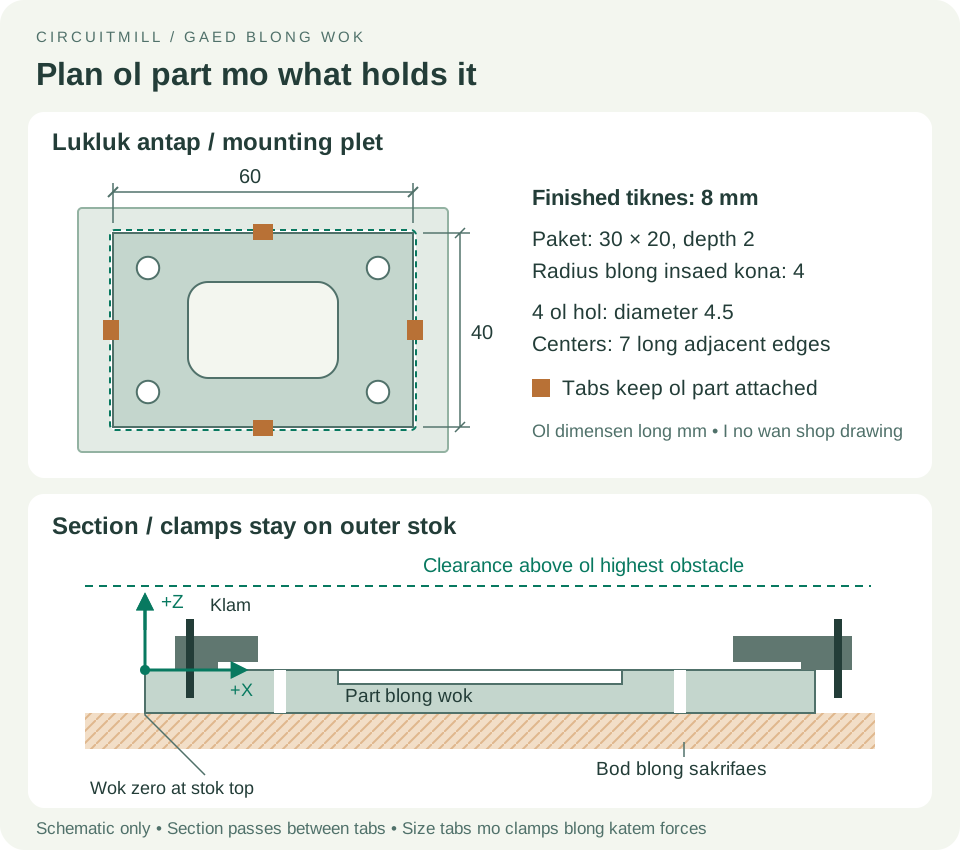
Mekem wan solid model long CAD. Jekem ol unit mo ol total dimensen afta import. Livim ples blong wan round kata, mekem ol feature oli save kasem, mo livim extra stok blong vise, klam o tab. Raetem ol dimensen, tolerance, hol location mo materyel we i mas fit.
Eksampol ia i wan plet 60 × 40 × 8 mm, wetem pocket 30 × 20 mm we i 2 mm deep, radius 4 mm, mo fo hol 4.5 mm blong M4 clearance. Ol dimensen ia oli blong desin nomo, oli no cutting settings.
3. Matchim tul wetem feature
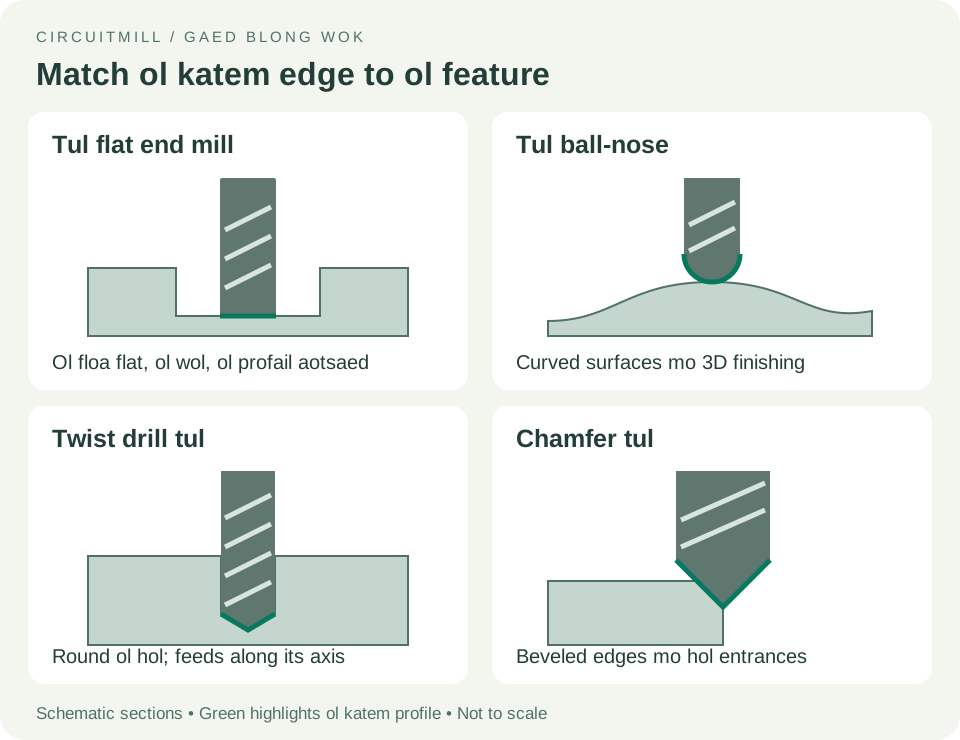
Yusum wan flat end mill blong pocket mo perimeter, wan twist drill blong ol hol, mo wan chamfer mill blong tekemaot ol sharp edge. Jusum ol tul we oli stret long materyel mo oli gat inaf cutting length.
4. Mekem CAM setup mo ol rod blong tul
Definem stok, model, fixtures, tul mo work coordinate system long CAM package. Jusum wan origin we yu save faenem long masin, putum positive Z i go aot long fes, mo setem travel height blong i pas antap long ol klam mo stok.
5. Plan blong holem wok
Wan vise i gud blong blok; ol klam wetem wan spoilboard i gud blong plet. Holem stok i strong be no bendem part. Drillim mo mekem pocket taem stok i ful, afta katem perimeter laswan wetem ol tabs.
6. Simuletem fastaem
Simuletem evri operation long stret order. Jekem materyel we i stap, collision blong tul mo holder, clearance blong fixture, breakthrough, mo machine travel. Yusum post processor we i stret long masin mo controla blong mekem G-code.
7. Mekem fas kat wetem sef fasin
Folem operating procedure blong masin. Werem proteksen blong ae, holem stok mo ol klos, mo no putum han o glove klosap long tul we i stap tanem. Home masin, setem work origin, verifae Z, mekem dry run, mo lukluk long fas kat.
8. Finisim mo jekem
Afta muv i stop, tekemaot part, katem ol tab, klinim chips, mo mesarem saes, tiknes, pocket depth mo hol position. Wan part i finis taem i meetim dimensen mo wok blong hem, i no taem program i stop nomo.