CNC-Bearbeitung für Einsteiger: vom 3D-Entwurf zum fertigen Bauteil
Machen Sie aus einem 3D-Modell ein nutzbares Bauteil: Verfahren wählen, Werkzeugbahnen vorbereiten, Maschine einrichten, Material bearbeiten und das Ergebnis prüfen.
CNC steht für Computerized Numerical Control, also computergestützte numerische Steuerung. Beim Zerspanen führt ein Computer ein Werkzeug, das Material von einem Rohteil abträgt. Das Modell beschreibt die fertige Form; wie Sie das Werkstück spannen, seine Merkmale erreichen und präzise bearbeiten, müssen Sie weiterhin festlegen.
Der Ablauf lautet CAD-Modell → CAM-Werkzeugbahnen → maschinenspezifischer G-Code → Einrichtung und Bearbeitung → Prüfung. Wir verfolgen ihn anhand einer kleinen Montageplatte.
1. Ein passendes Verfahren wählen
| Verfahren | Was bewegt sich? | Typische Bauteile |
|---|---|---|
| Fräsen | Ein rotierender Fräser bewegt sich relativ zum eingespannten Rohteil | Halter, Taschen, Gehäuse, Formen |
| Bearbeitung auf einer CNC-Oberfräse | Ähnlich dem Fräsen, oft auf großem Tisch | Holzplatten, Kunststoffplatten, Schilder; Aluminium auf geeigneten Maschinen |
| Drehen | Das Rohteil rotiert gegen ein Schneidwerkzeug | Wellen, Abstandshalter, Knöpfe, runde Gewindeteile |
Auf einer 3-Achs-Fräse decken X und Y die Tischebene ab, Z steuert die Höhe. 2,5D-Bearbeitung erzeugt ebene Böden und Wände auf festgelegten Tiefen. 3D-Bearbeitung folgt gekrümmten Flächen und verändert dabei die Tiefe. Beides ist auf derselben 3-Achs-Maschine möglich. Zusätzliche Drehachsen erschließen weitere Seiten; viele Teile müssen lediglich gewendet und erneut ausgerichtet werden.
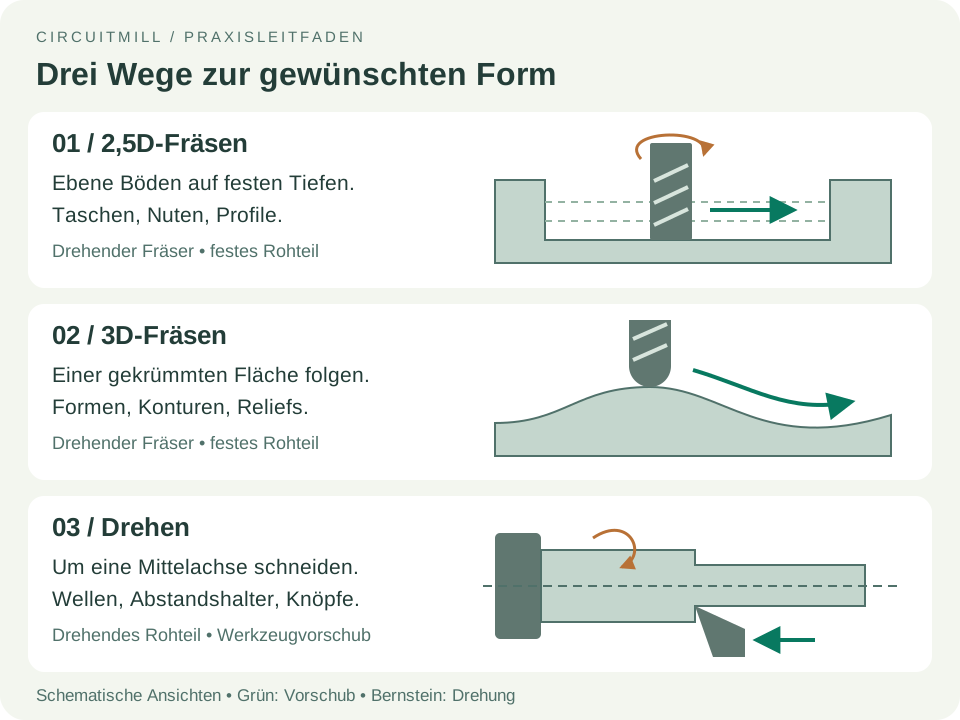
Wählen Sie als erstes Projekt eine flache Platte mit einer flachen Tasche und Durchgangslöchern. Zerspanungswachs eignet sich zum Üben, Acetal für viele funktionale Kunststoffteile und Aluminium 6061 für Metallteile, sofern die Maschine geeignet ist. Berücksichtigen Sie bei der Materialwahl Belastung, Temperatur und Umgebung sowie die Fähigkeiten der Maschine.
2. Das Modell fertigungsgerecht gestalten
Beginnen Sie mit einem Volumenmodell im CAD, der computergestützten Konstruktion. Behalten Sie das native Format bei, wenn CAD und CAM dieselbe Anwendung nutzen, oder exportieren Sie Volumengeometrie als STEP. STL ist ein Dreiecksnetz: Verwenden Sie es nur, wenn Ihr CAM es unterstützt, und mit ausreichender Auflösung für Rundungen. Prüfen Sie nach dem Import Einheiten und Außenmaße.
- Platz für einen runden Fräser lassen. Senkrechte Innenecken behalten einen Radius. Ein 6-mm-Fräser kann keinen Radius unter 3 mm erzeugen; ein etwas größerer Konstruktionsradius erleichtert den Richtungswechsel. Nutzen Sie Freistiche, oft als Dogbones bezeichnet, wenn ein rechtwinkliges Gegenstück passen muss.
- Merkmale erreichbar halten. Tiefe, schmale Taschen benötigen lange, nachgiebige Werkzeuge. Hinterschneidungen erfordern eine weitere Aufspannung oder Sonderwerkzeuge.
- Spannflächen vorsehen. Lassen Sie Material für Schraubstock, Spannpratzen oder Haltestege stehen. Planen Sie den Halt während des letzten Schnitts.
- Erforderliche Passungen festlegen. Ergänzen Sie eine Zeichnung mit Material, wichtigen Maßen, Toleranzen, Lochpositionen und Gewinden. Toleranz ist die zulässige Maßabweichung; engere Vorgaben erhöhen Bearbeitungs- und Prüfaufwand.
Unser Beispiel ist eine 60 × 40 × 8 mm große Montageplatte mit einer 30 × 20 mm großen, 2 mm tiefen Tasche, Innenradien von 4 mm und vier 4,5-mm-Durchgangslöchern für M4-Schrauben. Die Lochmitten liegen 7 mm von den jeweils benachbarten Außenkanten entfernt. Das sind Beispielmaße, keine Schnittwerte.
3. Werkzeuge passend zur Geometrie auswählen
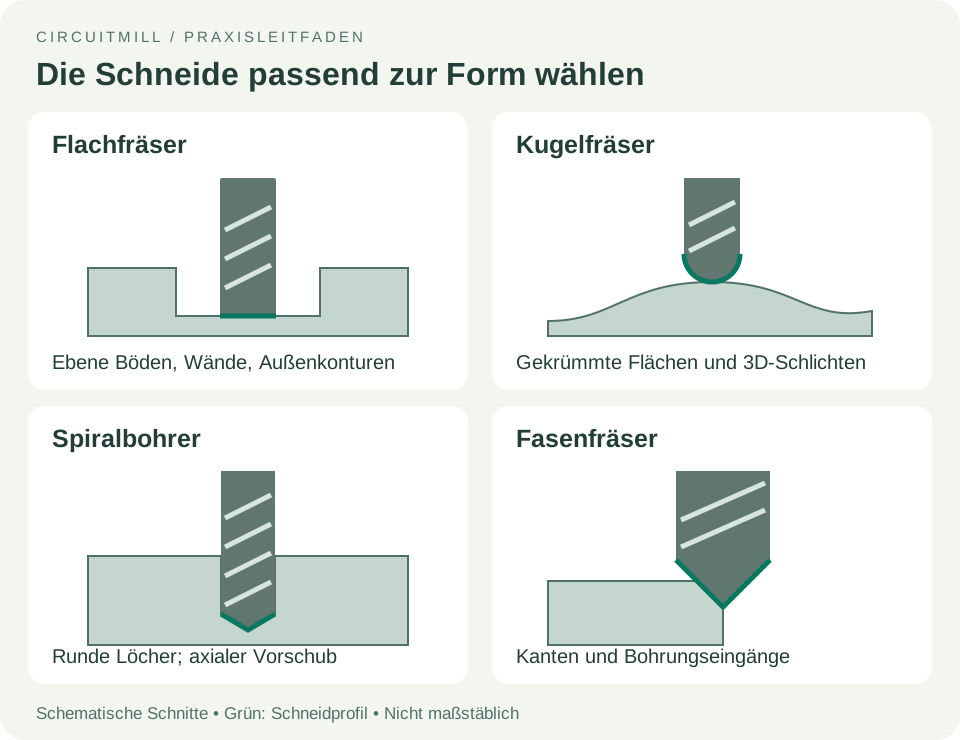
Verwenden Sie einen Flachfräser für Tasche und Außenkontur, einen Spiralbohrer für Löcher und einen Fasenfräser oder Handentgrater für scharfe Kanten. Ein Kugelfräser eignet sich für Freiformflächen. Ein Planfräser kann große Flächen ebnen, sofern Spindel und Maschine dafür ausgelegt sind.
Bei präzisen Bohrungen kann nach dem Bohren Ausspindeln den Durchmesser korrigieren oder Reiben eine genau vorbereitete Bohrung fertigstellen. Ein Gewindebohrer oder Gewindefräser erzeugt Innengewinde; ein Durchgangsloch für eine Schraube hat kein Gewinde.
Wählen Sie zum Werkstoff passende Werkzeuge mit ausreichender Schneidenlänge. Weniger Spannuten bieten bei Kunststoff und Aluminium häufig mehr Platz für Späne; beachten Sie die Anwendungshinweise des Herstellers.
Was ist eine Spannzange?
Eine Spannzange ist eine geschlitzte Hülse in Spindel oder Werkzeughalter, die den Schaft, den glatten zylindrischen Teil des Werkzeugs, greift. Beim Anziehen der Mutter wird die Hülse um den Schaft zusammengedrückt und hält das Werkzeug sicher und zentriert.
Die Spannzangenbaureihe muss zum Halter passen, der Spannbereich zum Schaftdurchmesser. Ein Fräser mit 1 mm Schneidendurchmesser kann beispielsweise einen 3,175-mm-Schaft (⅛ Zoll) haben: Dafür wählen Sie die Spannzange. Spannen Sie den glatten Schaft, halten Sie Kontaktflächen sauber und beachten Sie Einstecktiefe und Anzugsvorgaben. Halten Sie die Werkzeugauskragung, also die aus dem Halter ragende Länge, so kurz wie möglich, um Durchbiegung und Schwingungen zu reduzieren.
4. CAM-Aufspannung und Werkzeugbahnen vorbereiten
CAM, die computergestützte Fertigung, berechnet den Werkzeugweg. Definieren Sie in einem Programm wie Autodesk Fusion das tatsächliche Rohteil, Modell, Spannmittel, Werkzeuge und Werkstückkoordinatensystem (WCS). Wählen Sie einen zugänglichen, physisch auffindbaren Nullpunkt, etwa eine Rohteilecke oder Lochmitte, mit positivem Z von der Oberseite weg. Legen Sie Verfahrhöhen so fest, dass Spannmittel und Rohteil frei bleiben. Die Autodesk-Referenz zur Einrichtung erläutert diese Elemente.
Gängige Bearbeitungen erfüllen unterschiedliche Aufgaben:
| Bearbeitung | Aufgabe |
|---|---|
| Planfräsen | Ebnet eine Fläche und schafft eine Referenz |
| Taschenfräsen / adaptives Schruppen | Entfernt eingeschlossenes Material; adaptive Bahnen steuern den Werkzeugeingriff |
| Konturfräsen / Profilieren | Folgt einer Wand oder Außenbegrenzung |
| Bohren | Erzeugt Löcher; Tiefbohrzyklen ziehen den Bohrer zwischen Schnitten zurück, wenn die Spanabfuhr es erfordert |
| 3D-Schlichten | Überstreicht gekrümmte Flächen, häufig mit einem Kugelfräser |
| Fasen | Schrägt Kanten und Bohrungseingänge an |
Schruppen entfernt den größten Materialanteil und lässt ein kleines Aufmaß stehen. Schlichten nimmt dieses Aufmaß ab, erreicht das Endmaß und verbessert die Oberfläche. Nutzen Sie geeignete Rampen- oder Helixeinfahrten; senkrechtes Eintauchen verlangt ein geeignetes Werkzeug und passende Schnittwerte. Ein kleinerer Fräser kann Restmaterial in Ecken entfernen, die der größere nicht erreicht. Die Autodesk-Übersicht zur Bearbeitung beschreibt Schrupp- und Schlichtstrategien.
Beim Gleichlauffräsen bewegt sich das Werkstück relativ zum Fräser in derselben Richtung wie die Schneide am Berührungspunkt; beim Gegenlauffräsen ist es umgekehrt. Gleichlauf ist auf steifen CNC-Maschinen mit beherrschtem Umkehrspiel üblich. Verwenden Sie dennoch eine zur Maschine und Aufspannung passende Strategie.
Drehzahl, Vorschub und Zustellung gemeinsam einstellen
- Spindeldrehzahl (U/min): Drehgeschwindigkeit des Fräsers.
- Vorschub: Verfahrgeschwindigkeit, meist in mm/min oder Zoll/min.
- Tiefenzustellung: zusätzliche Tiefe je Ebene. Seitliche Zustellung: seitlicher Abstand beziehungsweise Eingriff zwischen Bahnen.
- Zahnvorschub: Vorschub je Schneide; zu wenig kann Reibung und Überhitzung verursachen, zu viel das Werkzeug überlasten.
Für einen typischen Schaftfräser gilt: Vorschub = Drehzahl × Schneidenzahl × Zahnvorschub. Beispielsweise ergeben 10.000 U/min × 2 Schneiden × 0,03 mm/Zahn = 600 mm/min. Das veranschaulicht die Rechnung und ist keine Einstellempfehlung. Beginnen Sie mit Herstellerdaten für Werkstoff, Durchmesser und Bearbeitung, und berücksichtigen Sie Steifigkeit, Eingriff und Spanabfuhr. Die Fräsformeln von Sandvik definieren diese Zusammenhänge.
5. Die Aufspannung vor der Bearbeitung planen
Ein Schraubstock eignet sich für Blöcke, Spannpratzen auf einer Opferplatte für Plattenmaterial. Weiche Backen oder Passstifte helfen beim erneuten Positionieren nach dem Wenden. Die Aufspannung muss Schnittkräfte aufnehmen, ohne das Teil zu verbiegen.
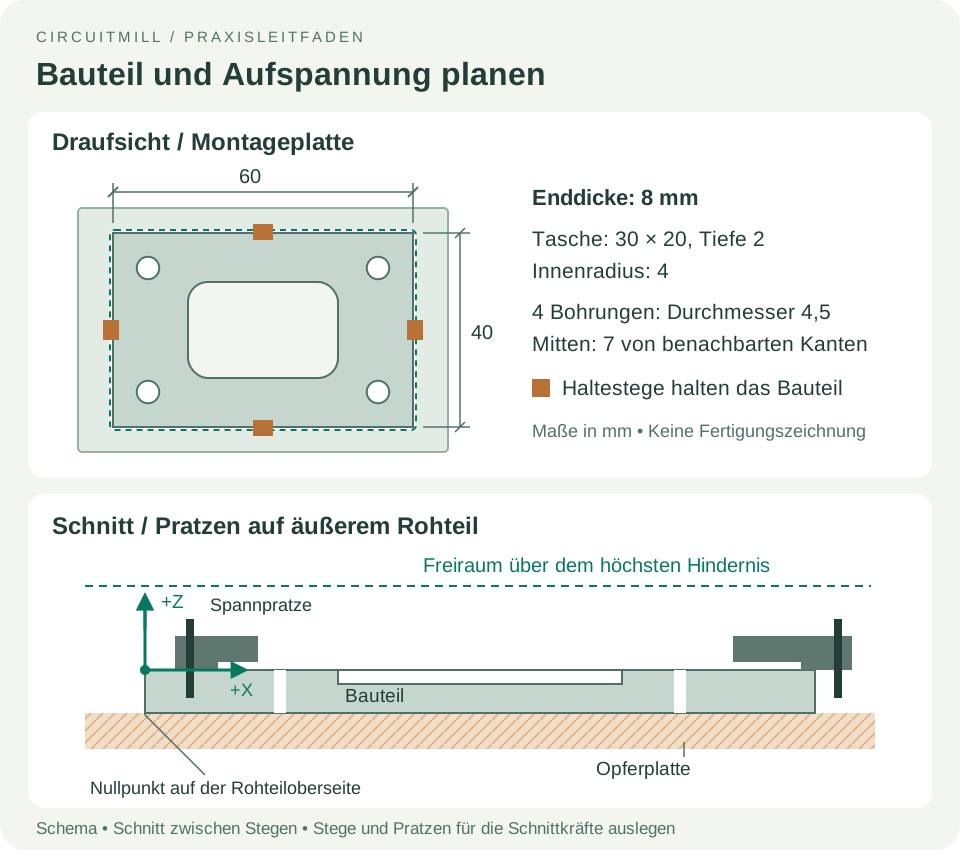
Für die Beispielplatte eignet sich etwa ein größeres, bereits ebenes Rohteil mit geprüften 8 mm Dicke. Spannen Sie das umliegende Material auf eine Opferplatte; alle Spannmittel müssen außerhalb der Wege von Werkzeug und Halter liegen. Bohren und fräsen Sie die Tasche im noch zusammenhängenden Rohteil, die Außenkontur zuletzt mit Haltestegen. Bohrerspitze und Konturschnitt dürfen in die Opferplatte eintreten, aber nicht den Maschinentisch erreichen.
Müssen Dicke oder Unterseite bearbeitet werden, beginnen Sie mit dickerem Material und planen eine zweite Aufspannung. Wenden Sie auf eine bekannte Referenz, spannen und positionieren Sie erneut und fräsen Sie auf Enddicke. Jede Aufspannung braucht einen eigenen geprüften Nullpunkt.
6. Simulieren und das Maschinenprogramm erzeugen
Simulieren Sie alle Bearbeitungen in Reihenfolge, einschließlich Materialabtrag. Prüfen Sie Restmaterial, ungewollte Einschnitte, Werkzeug- und Halterkollisionen, Abstände zu Spannmitteln, Durchbrüche und unterstützte Maschinenwege. Die Simulation kennt nur die von Ihnen angegebenen Geometrie- und Maschinendaten.
Erzeugen Sie G-Code mit einem zu Maschine und Steuerung passenden Postprozessor. Eine STEP-Datei ist kein Maschinenprogramm, und G-Code ist nicht universell austauschbar. Prüfen Sie Einheiten, Werkstücknullpunktverschiebung, Werkzeugwechsel, Spindelbefehle und Rückzüge. Bei manuellem Werkzeugwechsel verwenden Sie das unterstützte Verfahren; gegebenenfalls sind getrennte Programme pro Werkzeug nötig. Übertragen Sie das Programm mit einer von der Steuerung unterstützten Methode. Die Autodesk-Anleitung zum Postprozessieren erklärt die Umwandlung.
7. Einrichten und den ersten Schnitt ausführen
Befolgen Sie die Bedienungsanleitung und machen Sie sich vor dem Programmstart mit den Stoppfunktionen vertraut. Tragen Sie Augenschutz, sichern Sie Haare und lose Kleidung, halten Sie Schutzeinrichtungen geschlossen und verwenden Sie geeignete Absaugung oder Kühlschmierstoff. Tragen Sie niemals Handschuhe in der Nähe rotierender Maschinenteile und entfernen Sie keine Späne während der Bewegung. Die Sicherheitshinweise von Haas behandeln die grundlegenden Vorkehrungen.
- Referenzieren Sie die Maschine, spannen Sie das Rohteil und setzen Sie das richtige Werkzeug in einen sauberen, korrekt angezogenen Halter ein.
- Bestimmen Sie den Werkstücknullpunkt mit dem vorgesehenen Taster oder Kantensuchverfahren. Die Referenzfahrt legt Maschinenkoordinaten fest, nicht die Position des Rohteils.
- Stellen Sie Werkzeuglänge / Z-Bezug ein und prüfen Sie diese nach dem Verfahren der Steuerung. Nach jedem manuellen Werkzeugwechsel erneut prüfen. Der reale Werkstückversatz muss dem CAM entsprechen. Die Haas-Anleitung zur Werkstückeinrichtung unterscheidet Werkstück- und Werkzeugkorrekturen.
- Prüfen Sie das Programm mit der Steuerungsgrafik und dem vom Hersteller vorgesehenen Trockenlauf oder Einzelsatzbetrieb. Kontrollieren Sie erste Bewegungen und Abstände, möglichst mit reduziertem Eilgang. Werden für einen zulässigen Luftschnitt Korrekturwerte geändert, stellen Sie diese vor dem Schneiden wieder her und prüfen sie.
- Beaufsichtigen Sie die Bearbeitung. Beobachten Sie Spanabfuhr, Schwingungen und Aufspannung. Stoppen Sie bei unerwarteten Bewegungen, Quietschen, Spänestau oder verrutschendem Rohteil und klären Sie die Ursache vor dem Fortsetzen.
Für unsere Platte: Tasche schruppen → Tasche schlichten → bohren → Kontur mit Haltestegen fräsen → zugängliche Kanten fasen. Falls nötig zuerst planfräsen und den Abtrag berücksichtigen. Das Teil muss durchgehend sicher gespannt bleiben.
8. Fertigstellen, messen und die Montage prüfen
Nehmen Sie das Teil erst bei vollständigem Stillstand heraus. Trennen Sie Haltestege ab, entgraten Sie Kanten und Bohrungsaustritte und entfernen Sie Späne. Prüfen Sie Außenmaße, Dicke, Taschentiefe und Lochpositionen anhand der Zeichnung. Messschieber reichen für allgemeine Kontrollen; engere Vorgaben erfordern passende Mikrometer, Lehren oder andere Prüfmittel.
Testen Sie die vorgesehene Montage: Passen Schrauben frei hindurch, sitzt das Gegenstück richtig und liegt die Platte eben auf? Fertig ist ein Teil, wenn Maße und Funktion stimmen, nicht allein beim Programmende.
| Problem | Zuerst prüfen |
|---|---|
| Falsche Größe oder Position | Einheiten, Werkstücknullpunkt, Fräserdurchmesser, verbliebenes Schlichtaufmaß |
| Rattern oder wellige Wände | Lockeres Rohteil, zu große Auskragung, Werkzeugeingriff |
| Geschmolzener Kunststoff oder Spänestau | Werkzeugwahl, Schärfe, Spanabfuhr, Verhältnis von Drehzahl und Vorschub |
| Schlechte Lochpassung | Grate, Bohrerrundlauf, erforderliches Ausspindeln oder Reiben |
Speichern Sie CAD, Zeichnung, CAM-Aufspannung, Werkzeugliste, erprobte Schnittwerte und Endprogramm zusammen. Dokumentieren Sie Messwerte, damit sich das Ergebnis wiederholen lässt.
Für Leiterplatten lesen Sie unsere Anleitung zum PCB-Fräsen mit CircuitMill. CircuitMill verarbeitet Leiterplatten-Fertigungsdaten; ein allgemeines mechanisches 3D-Bauteil benötigt einen CAM-Ablauf, der sein Volumenmodell und seine Bearbeitungen unterstützt.