Guía de mecanizado CNC para principiantes: del diseño 3D a la pieza terminada
Convierte un modelo 3D en una pieza útil: elige un método de mecanizado, prepara las trayectorias, configura la máquina, corta el material y comprueba el resultado.
CNC significa control numérico por computadora. En el mecanizado, un ordenador guía una herramienta de corte para retirar material de una pieza en bruto, denominada material de partida. El modelo describe la forma final; todavía debes decidir cómo sujetar la pieza, acceder a sus detalles y mecanizarla con precisión.
El proceso es modelo CAD → trayectorias CAM → código G específico de la máquina → preparación y corte → inspección. Lo recorreremos con una pequeña placa de montaje.
1. Elige un proceso adecuado para la pieza
| Proceso | Qué se mueve | Piezas habituales |
|---|---|---|
| Fresado | Una fresa giratoria se desplaza respecto al material sujeto | Soportes, cavidades, carcasas, moldes |
| Fresado con router | Similar al fresado, a menudo sobre una mesa grande | Paneles de madera, placas de plástico, letreros; aluminio en máquinas adecuadas |
| Torneado | El material gira contra una herramienta de corte | Ejes, separadores, pomos, piezas redondas roscadas |
En una fresadora o router de 3 ejes, X e Y recorren el plano de la mesa y Z controla la altura. El mecanizado 2,5D produce fondos planos y paredes a profundidades determinadas. El mecanizado 3D sigue superficies curvas y cambia la profundidad durante el corte. Ambos pueden usar la misma máquina de 3 ejes. Los ejes giratorios adicionales permiten acceder a más caras; en muchas piezas basta con darles la vuelta y volver a referenciarlas.
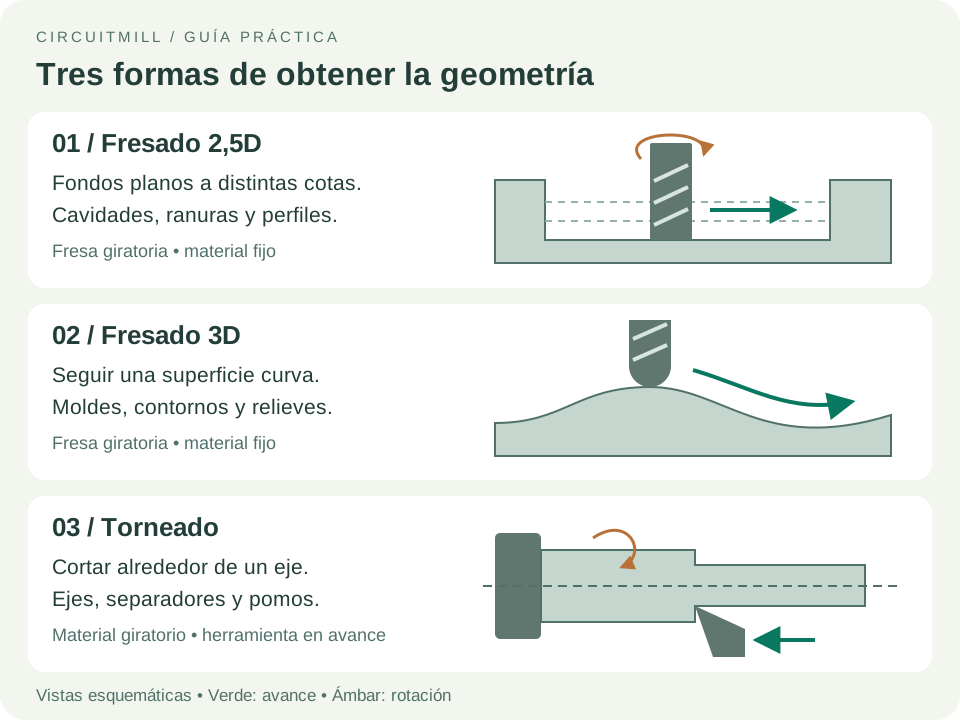
Como primer proyecto, elige una placa plana con una cavidad poco profunda y agujeros pasantes. La cera mecanizable sirve para practicar; el acetal, para muchas piezas funcionales de plástico; y el aluminio 6061, para piezas metálicas si la máquina puede trabajarlo. Elige el material según la carga, la temperatura y el entorno de la pieza, además de las capacidades de la máquina.
2. Haz que el modelo sea mecanizable
Empieza con un modelo sólido en CAD (diseño asistido por ordenador). Conserva el formato nativo si CAD y CAM comparten aplicación, o exporta STEP para la geometría sólida. STL es una malla de triángulos: úsalo solo si tu proceso CAM lo admite y con resolución suficiente para conservar las curvas. Comprueba las unidades y las dimensiones generales después de importar.
- Deja espacio para una fresa redonda. Las esquinas verticales interiores conservan un radio. Una fresa de 6 mm no puede crear una esquina de radio inferior a 3 mm; un radio de diseño algo mayor le permite girar. Usa alivios, a menudo llamados dogbones, cuando deba encajar una pieza de esquinas rectas.
- Mantén accesibles los detalles. Las cavidades estrechas y profundas requieren herramientas largas y flexibles. Los rebajes inaccesibles desde arriba necesitan otra puesta o herramientas especiales.
- Prepara una zona de agarre. Deja material adicional para una mordaza, bridas o pestañas. Planifica cómo seguirá sujeta la pieza durante el último corte.
- Especifica los ajustes necesarios. Añade un plano con material, dimensiones críticas, tolerancias, posiciones de agujeros y roscas. La tolerancia es la variación dimensional permitida; unos requisitos más estrictos aumentan el trabajo de mecanizado e inspección.
Nuestro ejemplo es una placa de montaje de 60 × 40 × 8 mm, con una cavidad de 30 × 20 mm y 2 mm de profundidad, radios interiores de 4 mm y cuatro agujeros pasantes de 4,5 mm para tornillos M4 con holgura. Los centros están a 7 mm de los bordes exteriores adyacentes. Son dimensiones de ejemplo, no parámetros de corte.
3. Adapta las herramientas a cada detalle
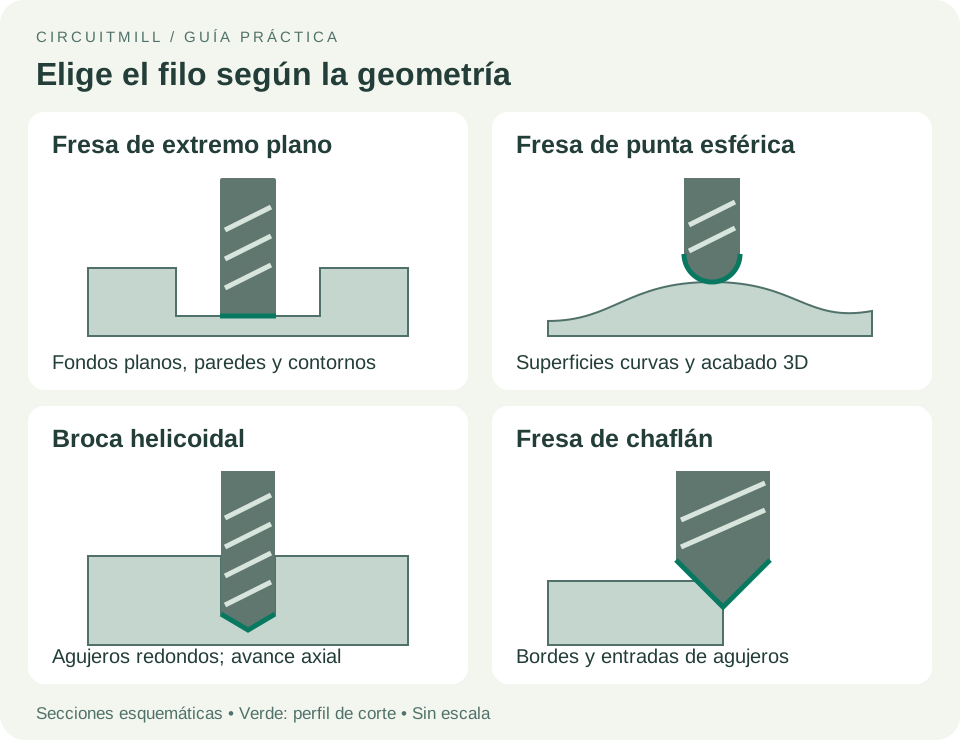
Utiliza una fresa de extremo plano para la cavidad y el perímetro, una broca helicoidal para los agujeros y una fresa de chaflán o un desbarbador manual para eliminar aristas vivas. Una fresa de punta esférica sirve para superficies esculpidas. Una fresa de planear puede aplanar superficies grandes si el husillo y la máquina lo permiten.
En agujeros de precisión, al taladrado puede seguirle un mandrinado para corregir el diámetro o un escariado para acabar un agujero preparado con precisión. Un macho o una fresa de roscar produce roscas interiores; un agujero de paso no tiene rosca.
Elige herramientas adecuadas para el material y con longitud de corte suficiente. Menos canales de evacuación suelen dejar más espacio para la viruta en plásticos y aluminio; sigue las indicaciones del fabricante.
¿Qué es una pinza portaherramientas?
Una pinza es un casquillo ranurado dentro del husillo o del portaherramientas que agarra el mango, la parte cilíndrica lisa de la herramienta. Al apretar la tuerca, el casquillo se cierra alrededor del mango y lo mantiene sujeto y centrado durante el giro.
La serie de la pinza debe corresponder al portaherramientas, y su rango de sujeción, al diámetro del mango. Por ejemplo, una fresa con punta de corte de 1 mm puede tener un mango de 3,175 mm (⅛ de pulgada): elige la pinza para ese mango. Sujeta la parte lisa, mantén limpias las superficies de contacto y sigue las instrucciones de inserción y apriete. Reduce al mínimo necesario el voladizo, la longitud que sobresale del portaherramientas, para limitar flexión y vibraciones.
4. Prepara la configuración CAM y las trayectorias
CAM, la fabricación asistida por ordenador, calcula el recorrido de la herramienta. En un programa como Autodesk Fusion, define el material de partida real, el modelo, las fijaciones, las herramientas y el sistema de coordenadas de trabajo (WCS). Elige un origen accesible que puedas localizar físicamente, como una esquina del material o el centro de un agujero, con Z positivo alejándose de la cara superior. Ajusta las alturas de desplazamiento para evitar bridas y material. La referencia de configuración de Autodesk explica estos elementos.
Cada operación cumple una función:
| Operación | Resultado |
|---|---|
| Planeado | Aplana una superficie y establece una referencia |
| Vaciado / desbaste adaptativo | Retira material de una cavidad; las trayectorias adaptativas controlan el contacto de la fresa |
| Contorneado / perfilado | Sigue una pared o un límite exterior |
| Taladrado | Crea agujeros; los ciclos de picado retiran la broca entre cortes cuando lo exige la evacuación de viruta |
| Acabado 3D | Recorre superficies curvas, a menudo con una fresa esférica |
| Achaflanado | Bisela bordes y entradas de agujeros |
El desbaste elimina la mayor parte del material y deja una pequeña sobremedida. El acabado retira esa sobremedida para alcanzar las dimensiones y mejorar la superficie. Usa una entrada en rampa o helicoidal cuando corresponda; una penetración vertical requiere una fresa y unos datos de corte adecuados. Una fresa pequeña puede mecanizar el material restante en esquinas inaccesibles para la grande. La descripción del mecanizado de Autodesk trata las estrategias de desbaste y acabado.
En el fresado en concordancia, la pieza avanza respecto a la fresa en el mismo sentido que el filo en el punto de contacto; en el fresado en oposición ocurre lo contrario. La concordancia es habitual en CNC rígidas con holgura controlada, pero debes usar una estrategia compatible con tu máquina y sujeción.
Ajusta conjuntamente revoluciones, avance y profundidad
- Velocidad del husillo (RPM): rapidez de giro de la fresa.
- Velocidad de avance: rapidez de desplazamiento, normalmente en mm/min o pulgadas/min.
- Profundidad por pasada: profundidad añadida en cada capa. Paso lateral: separación lateral o contacto entre pasadas.
- Carga de viruta: avance por diente; un valor demasiado bajo puede provocar rozamiento y sobrecalentamiento, y uno excesivo puede sobrecargar la herramienta.
Para una fresa de extremo típica, avance = RPM × número de dientes × carga de viruta. Por ejemplo, 10 000 RPM × 2 dientes × 0,03 mm/diente = 600 mm/min. Esto ilustra el cálculo, no es una receta para tu máquina. Parte de los datos del fabricante para el material, diámetro y operación, y después considera la rigidez, el contacto y la evacuación de viruta. Las fórmulas de fresado de Sandvik definen estas relaciones.
5. Planifica la sujeción antes de cortar
Una mordaza sirve para bloques; las bridas sobre una base sacrificable sirven para placas y láminas. Las mordazas blandas o los pasadores de posicionamiento ayudan a repetir la posición tras dar la vuelta a la pieza. La sujeción debe resistir las fuerzas de corte sin doblarla.
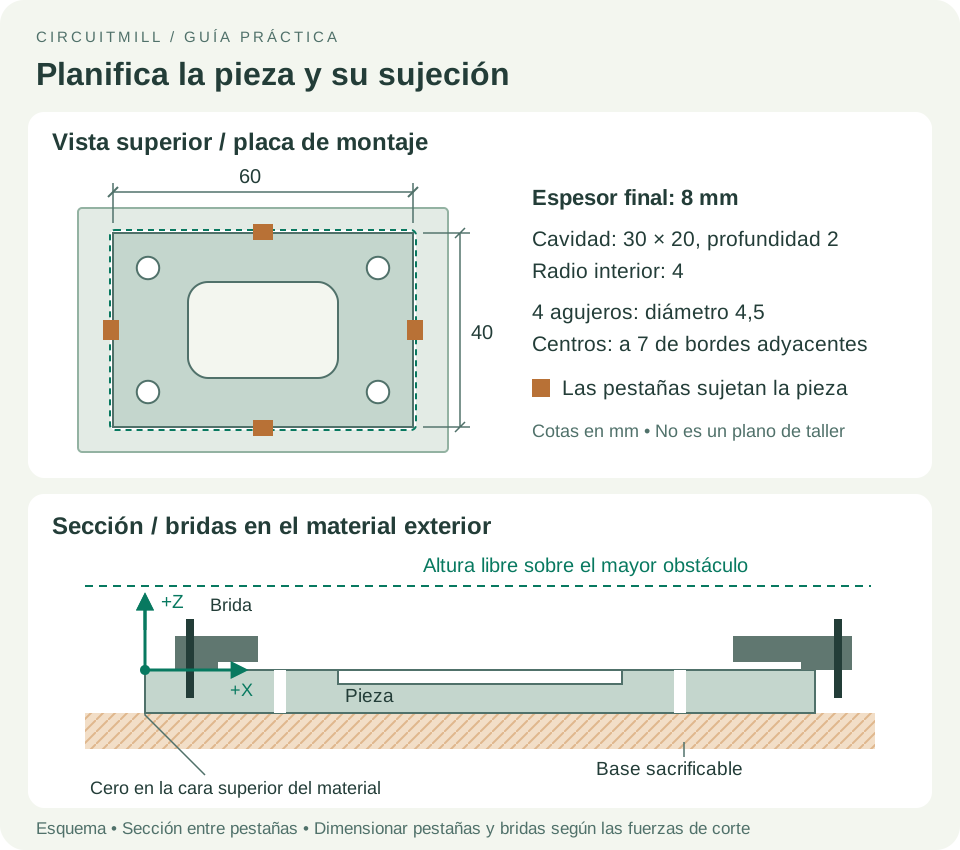
Para la placa del ejemplo, una opción es utilizar un bruto más grande, ya plano y con espesor verificado de 8 mm. Sujeta el material circundante a una base sacrificable y mantén las bridas fuera de todas las trayectorias de la herramienta y del portaherramientas. Taladra y vacía mientras el material sigue entero; corta el perímetro al final, dejando pestañas. Permite que la punta de la broca y el corte del perfil penetren en la base sin alcanzar la mesa de la máquina.
Si debes mecanizar el espesor o el acabado inferior, empieza con más espesor y planifica una segunda puesta. Da la vuelta a la pieza sobre una referencia conocida, sujétala y vuelve a localizarla; después planea hasta el espesor final. Cada puesta necesita su propio origen verificado.
6. Simula y genera el programa de la máquina
Simula todas las operaciones en orden, incluida la eliminación de material. Comprueba el material restante, cortes excesivos, colisiones de herramienta y portaherramientas, separación respecto a fijaciones, salida del corte y recorridos de máquina, cuando el programa lo permita. La simulación solo conoce la geometría y los datos de máquina que hayas proporcionado.
Utiliza un posprocesador adaptado a la máquina y al controlador para generar código G. Un archivo STEP no es un programa de máquina y el código G no es universalmente intercambiable. Confirma unidades, desplazamiento de trabajo, cambios de herramienta, órdenes del husillo y comportamiento de retirada. En una máquina con cambio manual, sigue el procedimiento compatible; puede requerir programas separados por herramienta. Transfiere el resultado mediante el método admitido por el controlador. La guía de posprocesado de Autodesk explica esta conversión.
7. Prepara la máquina y realiza el primer corte
Sigue el procedimiento de uso de tu máquina y conoce sus mandos de parada antes de ejecutar un programa. Usa protección ocular, recoge el pelo y la ropa suelta, mantén los resguardos cerrados y utiliza extracción de polvo o refrigeración adecuada para el material. Nunca uses guantes cerca de maquinaria giratoria ni retires virutas mientras está en movimiento. Las indicaciones de seguridad de Haas recogen las precauciones básicas.
- Referencia los ejes de la máquina, sujeta el material e instala la herramienta correcta en un portaherramientas limpio y bien apretado.
- Localiza el origen de trabajo con el método de palpado o búsqueda de bordes compatible. El referenciado establece las coordenadas de máquina; no localiza el material.
- Ajusta y verifica la longitud de herramienta / referencia Z siguiendo el procedimiento del controlador. Repite la comprobación tras cada cambio manual. El desplazamiento físico de trabajo debe coincidir con CAM. La guía de preparación de piezas de Haas distingue los correctores de trabajo y de herramienta.
- Valida el programa con los gráficos del controlador y el procedimiento del fabricante de prueba en vacío o bloque a bloque. Revisa movimientos iniciales y distancias con velocidad rápida reducida, si se admite. Si una prueba en el aire autorizada modifica los correctores, restáuralos y verifícalos antes de cortar.
- Supervisa el corte. Observa la evacuación de viruta, las vibraciones y la sujeción. Detén la máquina si hay movimientos inesperados, chirridos, acumulación de viruta o desplazamiento del material; diagnostica la causa antes de continuar.
Para nuestra placa: desbaste de cavidad → acabado de cavidad → taladrado → perfilado con pestañas → chaflanes accesibles. Añade planeado al principio si hace falta, teniendo en cuenta el material retirado. Mantén la pieza firmemente sujeta durante todo el proceso.
8. Acaba, mide y prueba el montaje
Cuando todo movimiento haya cesado, retira la pieza, corta las pestañas y desbarba bordes y salidas de agujeros. Limpia las virutas. Compara con el plano las dimensiones generales, el espesor, la profundidad de la cavidad y las posiciones de los agujeros; un calibre sirve para controles generales, mientras que los requisitos más estrictos necesitan micrómetros, galgas u otros instrumentos adecuados.
Prueba el montaje previsto: ¿pasan los tornillos libremente, encaja la pieza complementaria y apoya plana la placa? La pieza está terminada cuando cumple sus dimensiones y su función, no solo cuando acaba el programa.
| Problema | Primeras comprobaciones |
|---|---|
| Tamaño o posición incorrectos | Unidades, origen de trabajo, diámetro de fresa, sobremedida restante |
| Vibraciones o paredes onduladas | Material flojo, voladizo excesivo, contacto de corte |
| Plástico fundido o viruta apelmazada | Herramienta adecuada, afilado, evacuación, equilibrio entre revoluciones y avance |
| Mal ajuste de los agujeros | Rebabas, descentramiento de la broca, necesidad de mandrinado o escariado |
Guarda juntos CAD, plano, configuración CAM, lista de herramientas, parámetros de corte validados y programa final. Registra las medidas obtenidas para repetir el resultado.
Para un proyecto de PCB, consulta nuestra guía de fresado de PCB con CircuitMill. CircuitMill utiliza datos de fabricación de placas; una pieza mecánica 3D general necesita un proceso CAM compatible con su modelo sólido y sus operaciones de mecanizado.