Débuter en usinage CNC : du modèle 3D à la pièce terminée
Transformez un modèle 3D en pièce utilisable : choisissez un procédé, préparez les parcours, réglez la machine, usinez le matériau et contrôlez le résultat.
CNC signifie commande numérique par ordinateur. En usinage, un ordinateur guide un outil coupant qui enlève de la matière à une ébauche, appelée brut. Le modèle décrit la forme finale ; il reste à décider comment maintenir la pièce, accéder à ses formes et les usiner avec précision.
Le parcours est modèle CAO → parcours FAO → code G propre à la machine → réglage et usinage → contrôle. Nous allons le suivre avec une petite platine de fixation.
1. Choisir un procédé adapté à la pièce
| Procédé | Mouvement | Pièces courantes |
|---|---|---|
| Fraisage | Une fraise en rotation se déplace par rapport au brut immobilisé | Supports, poches, boîtiers, moules |
| Usinage sur routeur CNC | Proche du fraisage, souvent sur une grande table | Panneaux de bois, plaques de plastique, enseignes ; aluminium sur machines adaptées |
| Tournage | Le brut tourne contre un outil coupant | Arbres, entretoises, boutons, pièces rondes filetées |
Sur une fraiseuse ou un routeur 3 axes, X et Y couvrent le plan de la table et Z règle la hauteur. L’usinage 2,5D crée des fonds plats et des parois à des profondeurs définies. L’usinage 3D suit des surfaces courbes en faisant varier la profondeur pendant la coupe. Les deux utilisent la même machine 3 axes. Des axes rotatifs supplémentaires donnent accès à davantage de faces ; pour beaucoup de pièces, il suffit de les retourner et de les repositionner.
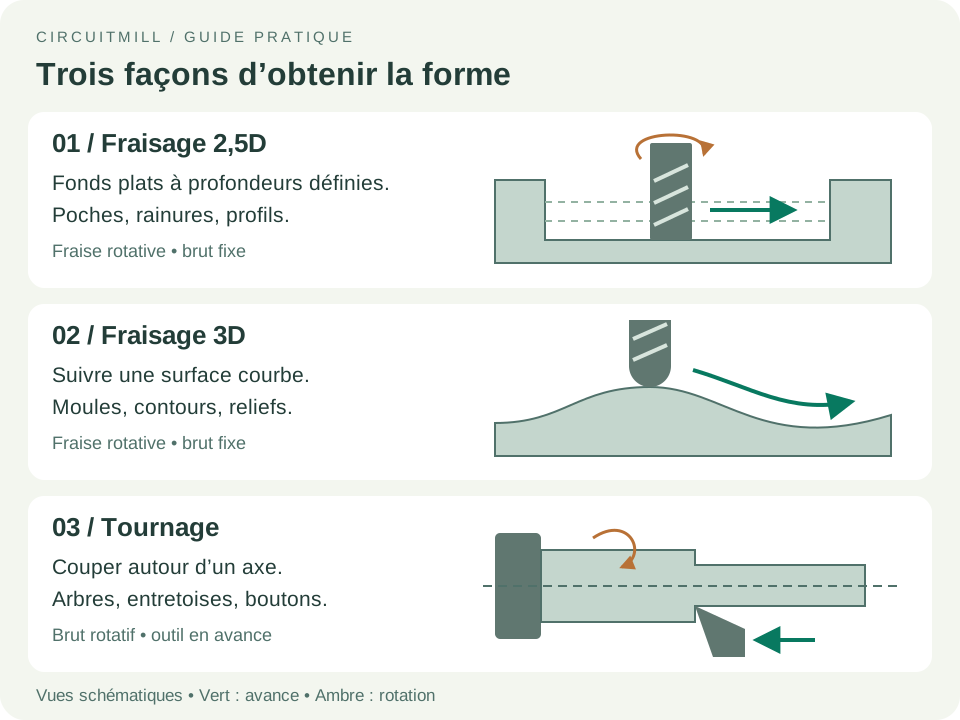
Pour commencer, choisissez une plaque plane avec une poche peu profonde et des trous traversants. La cire usinable convient aux essais ; l’acétal à de nombreuses pièces plastiques fonctionnelles ; l’aluminium 6061 aux pièces métalliques si la machine le permet. Choisissez selon les efforts, la température et l’environnement de la pièce, ainsi que les capacités de la machine.
2. Rendre le modèle usinable
Créez un modèle solide en CAO, la conception assistée par ordinateur. Gardez le format natif si CAO et FAO partagent le même logiciel, ou exportez en STEP pour la géométrie solide. STL est un maillage triangulaire : utilisez-le uniquement si votre FAO le prend en charge, avec une résolution suffisante pour préserver les courbes. Vérifiez unités et dimensions après importation.
- Laissez de la place à une fraise ronde. Les angles verticaux intérieurs conservent un rayon. Une fraise de 6 mm ne peut pas réaliser un rayon inférieur à 3 mm ; un rayon de conception un peu plus grand facilite le changement de direction. Prévoyez des dégagements, souvent appelés dogbones, si une pièce à angles droits doit s’emboîter.
- Gardez les formes accessibles. Les poches étroites et profondes nécessitent des outils longs et flexibles. Les contre-dépouilles demandent une autre mise en position ou un outillage spécial.
- Prévoyez une prise. Laissez du brut pour l’étau, les brides ou les attaches. Planifiez le maintien pendant la dernière coupe.
- Définissez les ajustements nécessaires. Ajoutez un plan indiquant matériau, cotes critiques, tolérances, positions des trous et filetages. La tolérance est la variation de dimension autorisée ; la resserrer augmente les efforts d’usinage et de contrôle.
Notre exemple est une platine de 60 × 40 × 8 mm, avec une poche de 30 × 20 mm, profonde de 2 mm, des rayons intérieurs de 4 mm et quatre trous traversants de 4,5 mm pour le passage de vis M4. Les centres sont à 7 mm des bords extérieurs adjacents. Ce sont des dimensions d’exemple, pas des paramètres de coupe.
3. Adapter les outils aux formes
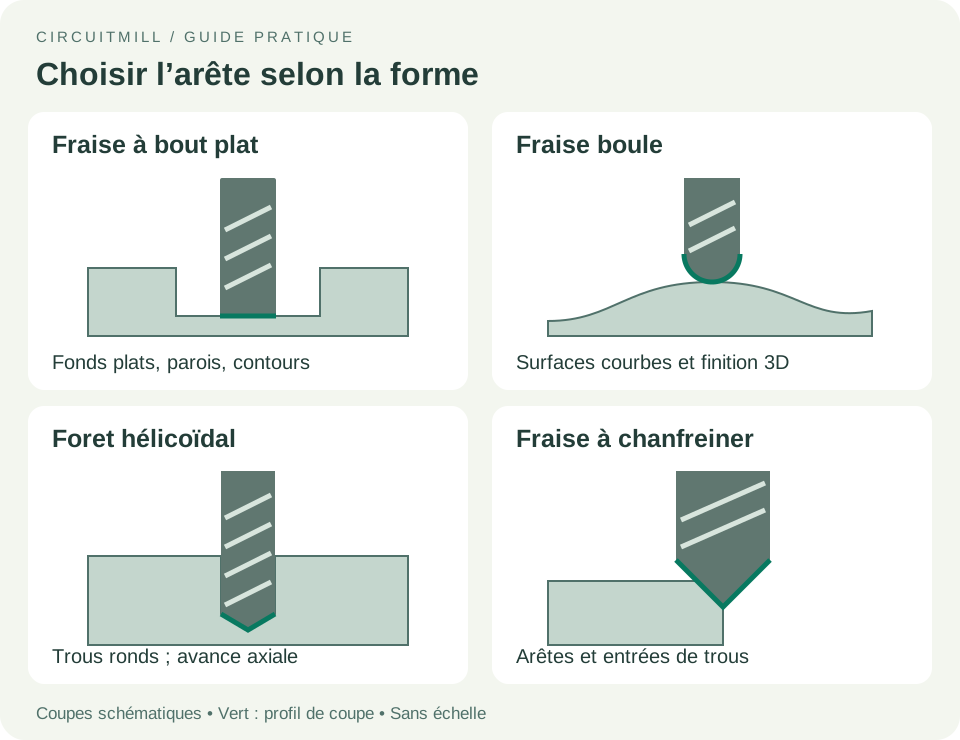
Utilisez une fraise à bout plat pour la poche et le périmètre, un foret hélicoïdal pour les trous, puis une fraise à chanfreiner ou un ébavureur manuel pour casser les arêtes. Une fraise boule convient aux surfaces sculptées. Une fraise à surfacer peut aplanir de grandes surfaces si la broche et la machine le permettent.
Pour les trous précis, le perçage peut être suivi d’un alésage à l’outil pour corriger le diamètre ou d’un passage à l’alésoir pour finir un trou préparé avec précision. Un taraud ou une fraise à fileter produit un filetage intérieur ; un trou de passage n’est pas fileté.
Choisissez des outils adaptés au matériau, avec une longueur taillée suffisante. Un nombre réduit de goujures, les rainures qui évacuent les copeaux, laisse souvent davantage de place aux copeaux dans le plastique et l’aluminium ; suivez les recommandations du fabricant.
Qu’est-ce qu’une pince de serrage ?
Une pince est une douille fendue située dans la broche ou le porte-outil. Elle serre la queue, la partie cylindrique lisse de l’outil. Le serrage de l’écrou comprime la pince autour de la queue et maintient l’outil fermement centré pendant sa rotation.
La série de la pince doit correspondre au porte-outil, et sa plage de serrage au diamètre de queue. Une fraise ayant une pointe de 1 mm peut, par exemple, avoir une queue de 3,175 mm (⅛ de pouce) : choisissez la pince pour cette queue. Serrez la partie lisse, gardez les surfaces de contact propres et respectez les consignes d’insertion et de serrage. Limitez le porte-à-faux, la longueur dépassant du porte-outil, pour réduire flexion et vibrations.
4. Préparer la FAO et les parcours
La FAO, fabrication assistée par ordinateur, calcule le trajet de l’outil. Dans un logiciel comme Autodesk Fusion, définissez le brut réel, le modèle, les montages, les outils et le système de coordonnées de travail (WCS). Choisissez une origine accessible et repérable physiquement, par exemple un coin du brut ou le centre d’un trou, avec Z positif dirigé au-dessus de la face supérieure. Réglez les hauteurs de déplacement pour éviter les brides et le brut. La référence Autodesk sur les configurations détaille ces éléments.
Les opérations courantes ont des rôles distincts :
| Opération | Fonction |
|---|---|
| Surfaçage | Aplanit une surface et établit une référence |
| Poche / ébauche adaptative | Enlève la matière dans une zone fermée ; les parcours adaptatifs gèrent l’engagement de l’outil |
| Contournage / profilage | Suit une paroi ou une limite extérieure |
| Perçage | Crée des trous ; les cycles de débourrage retirent le foret entre les coupes si l’évacuation des copeaux l’exige |
| Finition 3D | Balaie les surfaces courbes, souvent avec une fraise boule |
| Chanfreinage | Biseaute les arêtes et les entrées de trous |
L’ébauche retire l’essentiel du matériau en laissant une petite surépaisseur. La finition enlève cette surépaisseur pour atteindre la cote et améliorer la surface. Utilisez une entrée en rampe ou hélicoïdale lorsque cela convient ; une plongée verticale demande une fraise et des conditions de coupe adaptées. Une petite fraise peut reprendre la matière restante dans les angles inaccessibles à la grande. La présentation de l’usinage par Autodesk décrit ébauche et finition.
En fraisage en avalant, la pièce avance par rapport à la fraise dans le sens du mouvement de l’arête au point de contact ; le fraisage en opposition inverse cette relation. L’avalant est courant sur les CNC rigides dont le jeu est maîtrisé, mais choisissez une stratégie compatible avec votre machine et votre fixation.
Régler ensemble vitesse, avance et profondeur
- Vitesse de broche (tr/min) : vitesse de rotation de la fraise.
- Vitesse d’avance : vitesse de déplacement, généralement en mm/min ou pouces/min.
- Profondeur de passe : profondeur ajoutée à chaque couche. Pas latéral : espacement ou engagement latéral entre passes.
- Avance par dent : déplacement par arête coupante ; trop faible, elle peut provoquer frottement et échauffement ; trop élevée, elle surcharge l’outil.
Pour une fraise en bout courante, avance = vitesse de rotation × nombre de dents × avance par dent. Par exemple, 10 000 tr/min × 2 dents × 0,03 mm/dent = 600 mm/min. Cela illustre le calcul, pas un réglage pour votre machine. Partez des données du fabricant adaptées au matériau, au diamètre et à l’opération, puis tenez compte de la rigidité, de l’engagement et de l’évacuation des copeaux. Les formules de fraisage de Sandvik définissent ces relations.
5. Prévoir le maintien avant la coupe
Un étau convient aux blocs ; des brides sur un plateau martyr conviennent aux plaques. Des mors doux ou des pions de positionnement facilitent le repositionnement après retournement. Le serrage doit résister aux efforts sans déformer la pièce.
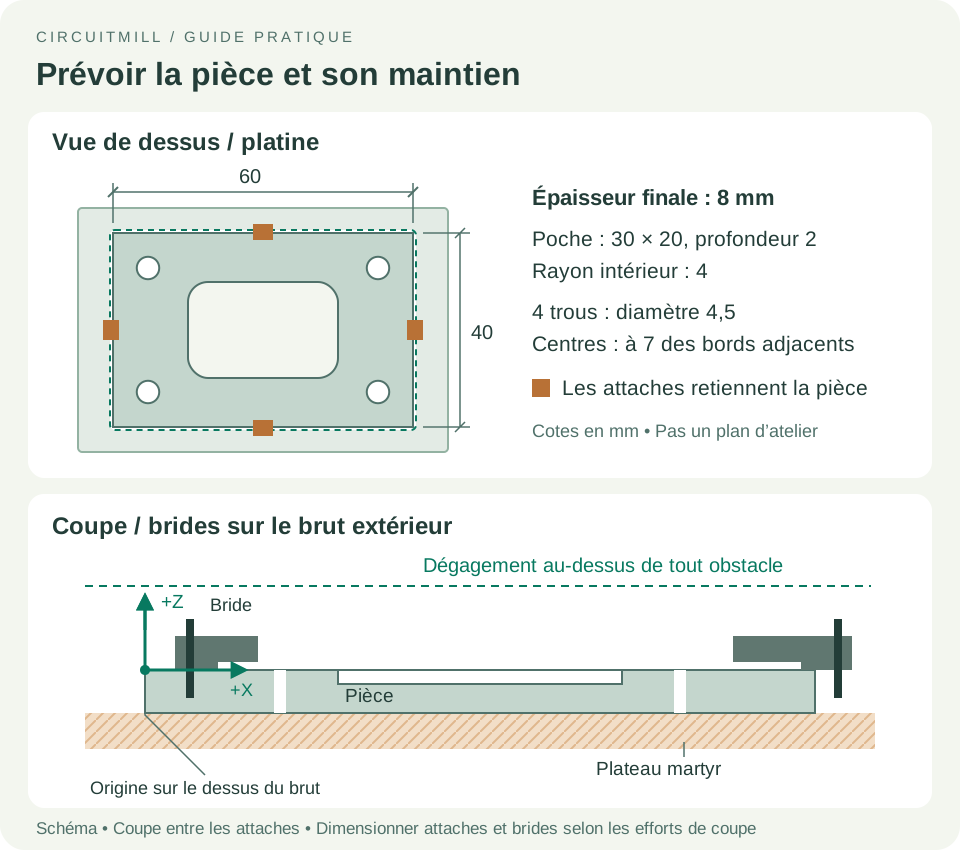
Pour notre platine, une solution consiste à prendre un brut plus grand, déjà plat et d’épaisseur vérifiée de 8 mm. Bridez la matière périphérique sur un martyr et placez les brides hors de tous les trajets de l’outil et du porte-outil. Percez et usinez la poche tant que le brut est intact ; découpez le périmètre en dernier en conservant des attaches. Prévoyez la sortie de la pointe du foret et du profil dans le martyr, sans atteindre la table.
Si l’épaisseur ou la face inférieure doit être usinée, partez d’un brut plus épais et prévoyez une seconde mise en position. Retournez sur une référence connue, fixez et repositionnez la pièce, puis surfacez à l’épaisseur finale. Chaque montage exige sa propre origine vérifiée.
6. Simuler, puis générer le programme machine
Simulez toutes les opérations dans l’ordre, avec enlèvement de matière. Vérifiez la matière restante, les entailles indésirables, les collisions de l’outil et du porte-outil, les distances aux fixations, les débouchés et les courses machine lorsque le logiciel le permet. La simulation ne connaît que la géométrie et les détails machine fournis.
Utilisez un post-processeur adapté à la machine et à sa commande pour générer le code G. Un fichier STEP n’est pas un programme machine et le code G n’est pas universellement interchangeable. Confirmez unités, décalage d’origine, changements d’outil, commandes de broche et retraits. Pour un changement manuel, suivez la méthode prise en charge ; elle peut imposer un programme par outil. Transférez le résultat par le moyen accepté par la commande. Le guide de post-traitement Autodesk explique cette conversion.
7. Régler la machine et effectuer la première coupe
Suivez la procédure de la machine et repérez les commandes d’arrêt avant de lancer un programme. Portez une protection oculaire, attachez cheveux et vêtements flottants, gardez les protecteurs fermés et utilisez une aspiration ou un arrosage adapté au matériau. Ne portez jamais de gants près d’éléments en rotation et ne retirez pas les copeaux pendant le mouvement. Les consignes de sécurité Haas présentent les précautions essentielles.
- Effectuez la prise d’origine machine, fixez le brut et montez le bon outil dans un porte-outil propre et correctement serré.
- Localisez l’origine pièce par la méthode de palpage ou de recherche de bord prévue. La prise d’origine machine définit les coordonnées machine ; elle ne localise pas le brut.
- Réglez et vérifiez la longueur d’outil / référence Z selon la procédure de la commande. Recontrôlez après chaque changement manuel. Le décalage d’origine réel doit correspondre à la FAO. Le guide de réglage pièce Haas distingue les décalages pièce et outil.
- Validez le programme avec les graphiques de la commande et la procédure d’essai à vide ou bloc par bloc du fabricant. Vérifiez les premiers mouvements et les dégagements avec une vitesse rapide réduite si cette fonction existe. Si un essai en l’air autorisé modifie les décalages, restaurez-les et vérifiez-les avant de couper.
- Surveillez l’usinage. Observez l’évacuation des copeaux, les vibrations et le maintien. Arrêtez en cas de mouvement inattendu, de crissement, d’accumulation de copeaux ou de déplacement du brut ; recherchez la cause avant de reprendre.
Pour notre platine : ébauche de poche → finition de poche → perçage → contournage avec attaches → chanfreins accessibles. Ajoutez un surfaçage initial si nécessaire, en tenant compte de la matière retirée. Maintenez fermement la pièce tout au long de l’usinage.
8. Finir, mesurer et essayer l’assemblage
Une fois tout mouvement arrêté, retirez la pièce, coupez les attaches et ébavurez les arêtes et sorties de trous. Nettoyez les copeaux. Comparez dimensions, épaisseur, profondeur de poche et positions des trous au plan ; un pied à coulisse convient aux contrôles généraux, tandis que des exigences plus serrées nécessitent micromètres, calibres ou autres moyens adaptés.
Essayez l’assemblage prévu : les vis passent-elles librement, la pièce complémentaire s’emboîte-t-elle, la platine repose-t-elle à plat ? Une pièce est terminée lorsqu’elle respecte ses dimensions et sa fonction, pas seulement lorsque le programme s’arrête.
| Problème | Premiers points à vérifier |
|---|---|
| Dimensions ou position incorrectes | Unités, origine pièce, diamètre d’outil, surépaisseur de finition restante |
| Broutement ou parois ondulées | Brut mal serré, porte-à-faux excessif, engagement de coupe |
| Plastique fondu ou copeaux compactés | Outil adapté et affûté, évacuation, équilibre vitesse/avance |
| Mauvais ajustement des trous | Bavures, faux-rond du foret, besoin d’alésage ou d’alésoir |
Conservez ensemble CAO, plan, configuration FAO, liste d’outils, paramètres validés et programme final. Notez les mesures pour reproduire le résultat.
Pour un PCB, consultez notre guide de fraisage avec CircuitMill. CircuitMill utilise les données de fabrication des cartes ; une pièce mécanique 3D générale nécessite une FAO prenant en charge son modèle solide et ses opérations d’usinage.