Guida alla lavorazione CNC per principianti: dal progetto 3D al pezzo finito
Trasforma un modello 3D in un pezzo utilizzabile: scegli il metodo di lavorazione, prepara i percorsi, configura la macchina, taglia il materiale e controlla il risultato.
CNC significa controllo numerico computerizzato. Nella lavorazione meccanica, un computer guida un utensile che rimuove materiale da un grezzo. Il modello descrive la forma finale; devi ancora decidere come fissare il pezzo, raggiungerne i dettagli e lavorarlo con precisione.
Il processo è modello CAD → percorsi CAM → codice G specifico per la macchina → preparazione e taglio → controllo. Lo seguiremo usando una piccola piastra di montaggio.
1. Scegli un processo adatto al pezzo
| Processo | Cosa si muove | Pezzi tipici |
|---|---|---|
| Fresatura | Una fresa rotante si muove rispetto al grezzo fissato | Staffe, tasche, alloggiamenti, stampi |
| Lavorazione con router CNC | Simile alla fresatura, spesso su un piano ampio | Pannelli di legno, lastre plastiche, insegne; alluminio su macchine adatte |
| Tornitura | Il grezzo ruota contro un utensile da taglio | Alberi, distanziali, manopole, pezzi tondi filettati |
Su una fresa o un router a 3 assi, X e Y coprono il piano della tavola e Z controlla l’altezza. La lavorazione 2,5D crea fondi piani e pareti a profondità definite. La lavorazione 3D segue superfici curve variando la profondità durante il taglio. Entrambe possono usare la stessa macchina a 3 assi. Gli assi rotativi aggiuntivi permettono di raggiungere più lati; per molti pezzi basta ribaltarli e riposizionarli.
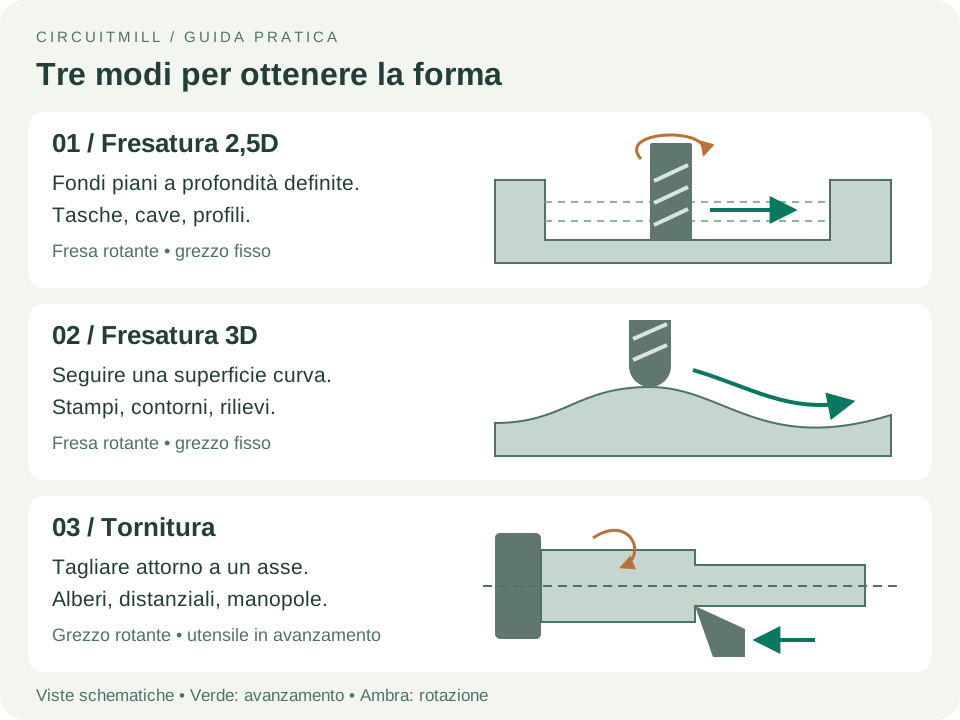
Come primo progetto, scegli una piastra con una tasca poco profonda e fori passanti. La cera lavorabile è adatta alle prove; l’acetale a molti pezzi plastici funzionali; l’alluminio 6061 ai pezzi metallici, se la macchina lo consente. Scegli in base a carichi, temperatura e ambiente del pezzo, oltre che alle capacità della macchina.
2. Rendi il modello lavorabile
Parti da un modello solido in CAD, la progettazione assistita da computer. Mantieni il formato nativo se CAD e CAM condividono l’applicazione, oppure esporta STEP per la geometria solida. STL è una mesh triangolare: usala solo se il CAM la supporta, con una risoluzione sufficiente a preservare le curve. Controlla unità e dimensioni dopo l’importazione.
- Lascia spazio a una fresa tonda. Gli angoli verticali interni mantengono un raggio. Una fresa da 6 mm non può creare un raggio inferiore a 3 mm; un raggio di progetto leggermente maggiore le lascia spazio per curvare. Usa scarichi, spesso chiamati dogbone, quando deve inserirsi un pezzo con spigoli retti.
- Rendi accessibili i dettagli. Tasche strette e profonde richiedono utensili lunghi e flessibili. I sottosquadri richiedono un altro piazzamento o utensili speciali.
- Prevedi una presa. Lascia materiale extra per morsa, staffe o ponticelli. Pianifica il fissaggio durante l’ultimo taglio.
- Specifica gli accoppiamenti. Aggiungi un disegno con materiale, quote critiche, tolleranze, posizioni dei fori e filettature. La tolleranza è la variazione dimensionale ammessa; requisiti più stretti aumentano il lavoro di lavorazione e controllo.
L’esempio è una piastra di 60 × 40 × 8 mm, con una tasca di 30 × 20 mm profonda 2 mm, raggi interni di 4 mm e quattro fori passanti da 4,5 mm per il passaggio di viti M4. I centri distano 7 mm dai bordi esterni adiacenti. Sono dimensioni di esempio, non parametri di taglio.
3. Abbina gli utensili alle geometrie
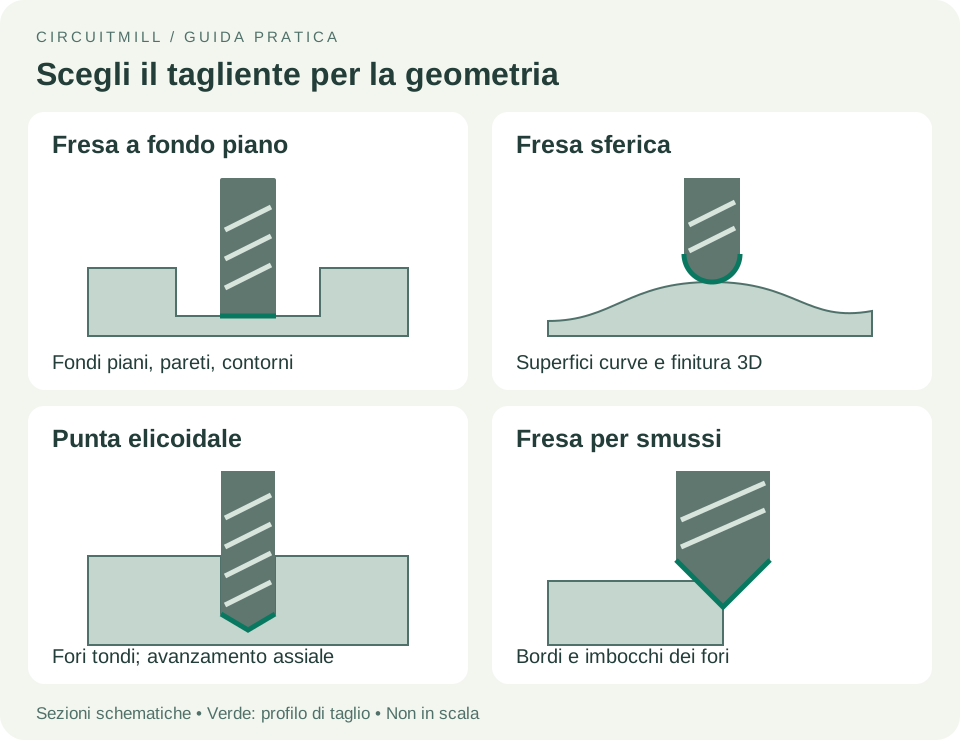
Usa una fresa a fondo piano per tasca e perimetro, una punta elicoidale per i fori e una fresa per smussi o uno sbavatore manuale per eliminare gli spigoli vivi. Una fresa sferica serve per superfici sagomate. Una fresa a spianare può appiattire superfici ampie se mandrino e macchina lo consentono.
Per fori precisi, la foratura può essere seguita dalla barenatura per correggere il diametro o dall’alesatura per rifinire un foro preparato accuratamente. Un maschio o una fresa a filettare produce filetti interni; un foro di passaggio non è filettato.
Scegli utensili indicati per il materiale, con lunghezza tagliente sufficiente. Un numero minore di scanalature, che evacuano i trucioli, spesso offre più spazio per plastica e alluminio; segui le indicazioni del produttore.
Che cos’è una pinza portautensile?
Una pinza è un manicotto fessurato nel mandrino o nel portautensile che stringe il gambo, la parte cilindrica liscia dell’utensile. Serrando la ghiera, la pinza si comprime sul gambo e tiene l’utensile saldo e centrato durante la rotazione.
La serie della pinza deve corrispondere al portautensile e il suo campo di serraggio al diametro del gambo. Una fresa con punta da 1 mm può avere un gambo da 3,175 mm (⅛ di pollice): scegli la pinza per quel gambo. Stringi la parte liscia, mantieni pulite le superfici di contatto e segui le istruzioni su inserimento e serraggio. Riduci al minimo necessario la sporgenza dell’utensile dal portautensile per limitare flessione e vibrazioni.
4. Prepara il setup CAM e i percorsi
Il CAM, la produzione assistita da computer, calcola il percorso della fresa. In un software come Autodesk Fusion, definisci grezzo reale, modello, fissaggi, utensili e sistema di coordinate di lavoro (WCS). Scegli un’origine accessibile e individuabile fisicamente, come un angolo del grezzo o il centro di un foro, con Z positivo diretto verso l’alto rispetto alla faccia superiore. Imposta le quote di spostamento per superare staffe e grezzo. La guida Autodesk al setup spiega questi elementi.
Le operazioni comuni hanno funzioni diverse:
| Operazione | Risultato |
|---|---|
| Spianatura | Appiattisce una superficie e stabilisce un riferimento |
| Svuotamento tasche / sgrossatura adattiva | Rimuove materiale racchiuso; i percorsi adattivi gestiscono l’impegno della fresa |
| Contornatura / profilatura | Segue una parete o un bordo esterno |
| Foratura | Crea fori; i cicli a riprese retraggono la punta fra i tagli quando serve evacuare i trucioli |
| Finitura 3D | Percorre superfici curve, spesso con una fresa sferica |
| Smussatura | Smussa bordi e imbocchi dei fori |
La sgrossatura rimuove gran parte del materiale lasciando un piccolo sovrametallo. La finitura lo elimina per raggiungere la quota e migliorare la superficie. Usa un ingresso in rampa o elicoidale quando appropriato; la penetrazione verticale richiede utensile e dati di taglio adatti. Una fresa più piccola può riprendere il materiale residuo negli angoli non raggiunti da quella grande. La panoramica Autodesk sulla lavorazione descrive sgrossatura e finitura.
Nella fresatura concorde, il pezzo avanza rispetto alla fresa nello stesso verso del tagliente al contatto; nella fresatura discorde il rapporto è inverso. La concorde è comune su CNC rigide con gioco controllato, ma usa una strategia compatibile con macchina e fissaggio.
Imposta insieme giri, avanzamento e profondità
- Velocità del mandrino (RPM): velocità di rotazione della fresa.
- Avanzamento: velocità di traslazione, normalmente in mm/min o pollici/min.
- Passata in profondità: incremento per ogni strato. Passo laterale: distanza laterale o impegno tra passate.
- Avanzamento per dente: avanzamento per tagliente; troppo basso può causare sfregamento e surriscaldamento, troppo alto può sovraccaricare l’utensile.
Per una fresa a candela tipica, avanzamento = RPM × numero di taglienti × avanzamento per dente. Per esempio, 10.000 RPM × 2 taglienti × 0,03 mm/dente = 600 mm/min. È un esempio di calcolo, non una ricetta per la tua macchina. Parti dai dati del produttore per materiale, diametro e operazione, poi considera rigidità, impegno ed evacuazione dei trucioli. Le formule di fresatura Sandvik definiscono queste relazioni.
5. Pianifica il fissaggio prima di tagliare
Una morsa è adatta ai blocchi; le staffe su un piano sacrificale sono adatte a piastre e lastre. Ganasce morbide o spine di riferimento aiutano a ripetere la posizione dopo il ribaltamento. Il serraggio deve resistere alle forze senza deformare il pezzo.
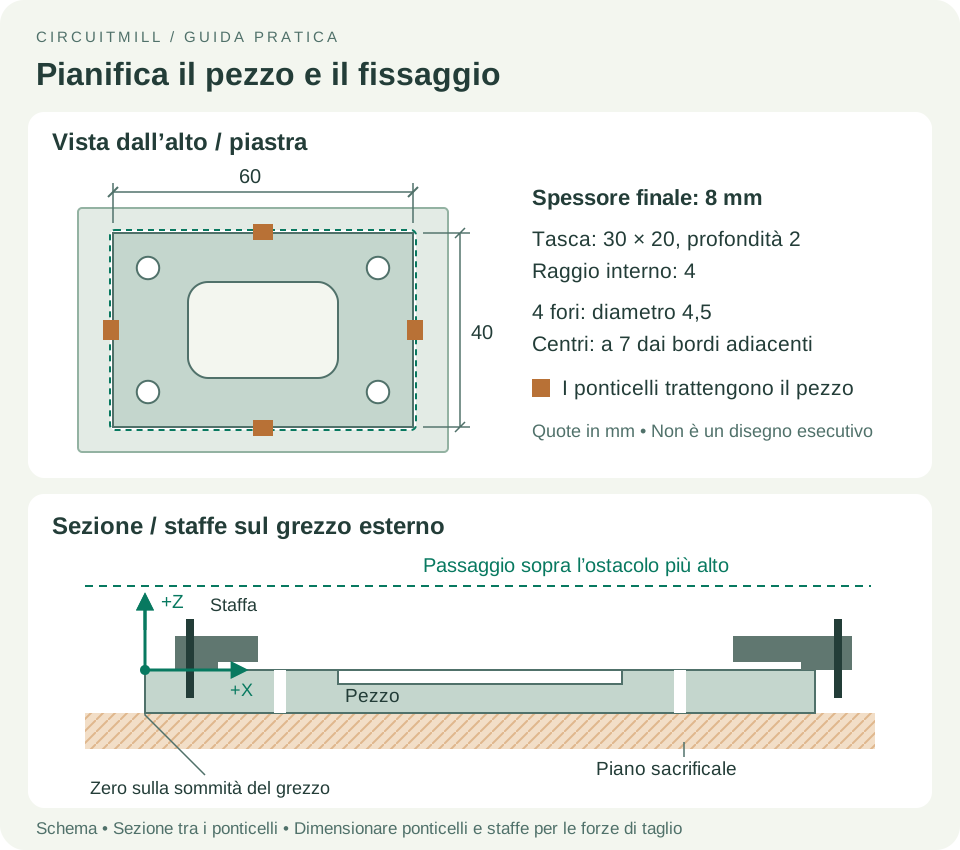
Per la piastra, una soluzione è usare un grezzo più grande, già piano e con spessore verificato di 8 mm. Fissa il materiale circostante al piano sacrificale, tenendo le staffe fuori da tutti i percorsi di utensile e portautensile. Fora e lavora la tasca mentre il grezzo è integro; taglia il perimetro per ultimo, lasciando ponticelli. Consenti alla punta e al taglio del profilo di entrare nel piano sacrificale senza raggiungere la tavola.
Se devi lavorare spessore o faccia inferiore, parti da un grezzo più spesso e prevedi un secondo piazzamento. Ribalta su un riferimento noto, fissa e riposiziona il pezzo, poi spiana allo spessore finale. Ogni piazzamento richiede un’origine verificata.
6. Simula e genera il programma macchina
Simula tutte le operazioni in ordine, compresa l’asportazione del materiale. Controlla materiale residuo, incisioni indesiderate, collisioni di utensile e portautensile, distanza dai fissaggi, sfondamento e corse macchina dove supportati. La simulazione conosce solo geometria e dettagli macchina che le hai fornito.
Usa un post-processore adatto a macchina e controllo per generare il codice G. Un file STEP non è un programma macchina e il codice G non è universalmente intercambiabile. Conferma unità, offset di lavoro, cambi utensile, comandi del mandrino e retrazioni. Per una macchina con cambio manuale, segui il processo supportato, che può richiedere programmi separati per utensile. Trasferisci il risultato con il metodo previsto dal controllo. La guida Autodesk alla post-elaborazione spiega questa conversione.
7. Prepara la macchina ed esegui il primo taglio
Segui la procedura operativa della macchina e impara i comandi di arresto prima di avviare un programma. Usa protezioni per gli occhi, raccogli capelli e abiti larghi, tieni chiusi i ripari e usa aspirazione o refrigerante adeguati. Non indossare mai guanti vicino a parti rotanti e non rimuovere trucioli durante il movimento. Le indicazioni di sicurezza Haas illustrano le precauzioni fondamentali.
- Esegui il ritorno al riferimento macchina, fissa il grezzo e monta l’utensile corretto in un portautensile pulito e serrato correttamente.
- Individua l’origine di lavoro con il metodo di tastatura o ricerca bordo supportato. Il riferimento macchina stabilisce le coordinate macchina, non la posizione del grezzo.
- Imposta e verifica lunghezza utensile / riferimento Z con la procedura del controllo. Ricontrolla dopo ogni cambio manuale. L’offset fisico deve corrispondere al CAM. La guida Haas al setup del pezzo distingue offset pezzo e utensile.
- Verifica il programma con la grafica del controllo e la procedura del produttore per prova a vuoto o blocco singolo. Controlla movimenti iniziali e distanze riducendo i rapidi, se possibile. Se una prova in aria approvata modifica gli offset, ripristinali e verificali prima di tagliare.
- Sorveglia il taglio. Osserva evacuazione dei trucioli, vibrazioni e fissaggio. Fermati in caso di movimenti inattesi, stridii, accumuli di trucioli o spostamento del grezzo; individua la causa prima di riprendere.
Per la piastra: sgrossatura tasca → finitura tasca → foratura → profilatura con ponticelli → smussi accessibili. Aggiungi prima la spianatura se necessaria, considerando il materiale rimosso. Mantieni sempre il pezzo saldamente fissato.
8. Rifinisci, misura e prova il montaggio
A movimento completamente fermo, rimuovi il pezzo, taglia i ponticelli e sbava bordi e uscite dei fori. Pulisci i trucioli. Confronta dimensioni, spessore, profondità della tasca e posizioni dei fori con il disegno; il calibro è adatto ai controlli generali, mentre requisiti più stretti richiedono micrometri, calibri di controllo o altri strumenti appropriati.
Prova l’assemblaggio: le viti passano liberamente, il pezzo abbinato si inserisce e la piastra appoggia in piano? Un pezzo è finito quando rispetta dimensioni e funzione, non solo quando termina il programma.
| Problema | Prime verifiche |
|---|---|
| Dimensioni o posizione errate | Unità, origine, diametro fresa, sovrametallo residuo |
| Vibrazioni o pareti ondulate | Grezzo allentato, sporgenza eccessiva, impegno di taglio |
| Plastica fusa o trucioli compattati | Utensile adatto, affilatura, evacuazione, equilibrio giri/avanzamento |
| Fori con accoppiamento errato | Bave, eccentricità della punta, necessità di barenatura o alesatura |
Conserva insieme CAD, disegno, setup CAM, elenco utensili, parametri verificati e programma finale. Registra le misure per rendere ripetibile il risultato.
Per un PCB, leggi la nostra guida alla fresatura con CircuitMill. CircuitMill usa i dati di produzione delle schede; un pezzo meccanico 3D generico richiede un CAM compatibile con modello solido e operazioni di lavorazione.