CNC боловсруулалтын анхан шатны гарын авлага: 3D зургаас бэлэн эд анги хүртэл
3D загварыг хэрэглэж болох эд анги болгохын тулд боловсруулах арга сонгож, багажийн зам бэлтгэж, машинаа тохируулж, материалыг огтлоод үр дүнг шалгана.
CNC нь компьютерийн тоон удирдлага гэсэн үг. Боловсруулалтын үед компьютер огтлох багажийг удирдаж, бэлдэц гэх материалаас хэсгийг нь авна. Загвар эцсийн хэлбэрийг тодорхойлдог ч хэрхэн бэхлэх, хэсгүүдэд хүрэх, нарийн огтлохыг та шийднэ.
Ажлын дараалал нь CAD загвар → CAM багажийн зам → тухайн машины G-код → тохиргоо ба огтлолт → шалгалт юм. Энэ үйл явцыг жижиг угсралтын хавтангаар тайлбарлая.
1. Эд ангид тохирох арга сонгох
| Арга | Юу хөдөлдөг | Түгээмэл эд анги |
|---|---|---|
| Фрезердэлт | Эргэлдэх багаж тогтоосон бэлдэцтэй харьцангуй хөдөлнө | Тулгуур, хонхор, их бие, хэв |
| Роутерын боловсруулалт | Фрезердэлттэй төстэй, ихэвчлэн том тавцантай | Модон самбар, хуванцар хавтан, хаяг; тохирох машинд хөнгөн цагаан |
| Токарь | Бэлдэц огтлох багажийн эсрэг эргэнэ | Гол, зай баригч, бариул, эрээстэй дугуй эд анги |
3 тэнхлэгтэй фрезер эсвэл роутерт X, Y нь тавцангийн хавтгайг, Z нь өндрийг удирдана. 2.5D боловсруулалт сонгосон гүнд тэгш ёроол, хана гаргана. 3D боловсруулалт огтлох явцад гүнийг өөрчлөн муруй гадаргууг дагана. Хоёуланг ижил 3 тэнхлэгтэй машинд хийж болно. Нэмэлт эргэлтийн тэнхлэг олон талд хүрэх боломж олгоно; олон эд ангийг зүгээр эргүүлж дахин байрлуулахад хангалттай.
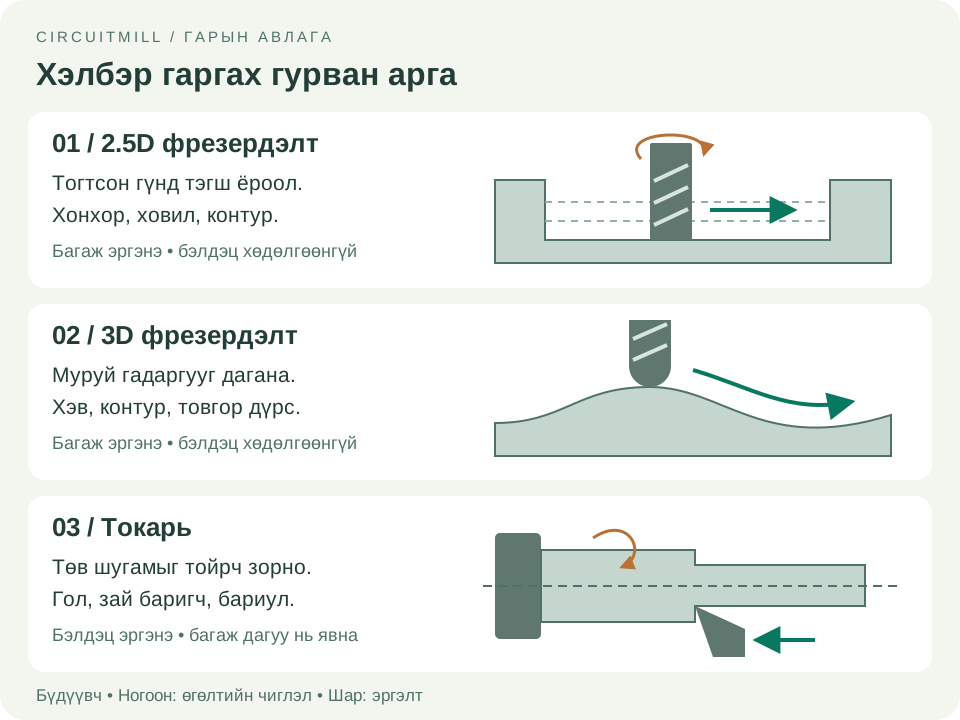
Анхны төсөлдөө гүехэн хонхор, нэвт нүхтэй хавтгай хавтан сонгоно. Боловсруулах лав туршилтын огтлолтод, ацеталь олон төрлийн ажиллагаатай хуванцар эд ангид, машин чадалтай бол 6061 хөнгөн цагаан металл эд ангид тохирно. Материалыг машины боломжоос гадна эд ангийн ачаалал, температур, орчинд тохируулж сонгоно.
2. Загварыг боловсруулахад тохиромжтой болгох
CAD буюу компьютерын тусламжтай зураг төсөлд биет загвараас эхэлнэ. CAD, CAM нэг аппад байвал эх форматыг хадгалах, эсвэл биет геометрт STEP экспортлох хэрэгтэй. STL бол гурвалжин тор: CAM дараалал дэмждэг үед л ашиглаж, муруйг хадгалах хангалттай нягтрал сонгоно. Импортын дараа нэгж, нийт хэмжээг шалгана.
- Дугуй багажид зай үлдээ. Дотор босоо булан радиустай үлдэнэ. 6 mm багаж 3 mm-ээс бага радиустай булан гаргаж чадахгүй; арай том радиус эргэх зай өгнө. Дөрвөлжин нийлдэг эд анги багтах шаардлагатай бол буланд нэмэлт чөлөөлөх хонхор буюу dogbone гаргана.
- Багаж хүрэх боломжийг тооц. Гүн нарийн хонхорт урт, уян багаж шаардлагатай. Доогуур огтлолтод өөр байрлуулалт эсвэл тусгай багаж хэрэгтэй.
- Бэхлэх хэсэг үлдээ. Тиски, хавчаар, холбоост зориулж нэмэлт бэлдэц үлдээнэ. Эцсийн огтлолтын үед эд анги хэрхэн тогтохыг төлөвлөнө.
- Юу таарах ёстойг заа. Материал, чухал хэмжээ, хүлцэл, нүхний байрлал, эрээсийг заасан зураг нэмнэ. Хүлцэл бол зөвшөөрөх хэмжээний хэлбэлзэл; нарийн шаардлага боловсруулалт, шалгалтын ажлыг нэмнэ.
Манай жишээ 60 × 40 × 8 mm угсралтын хавтан, 30 × 20 mm хэмжээтэй, 2 mm гүн хонхор, 4 mm дотор булангийн радиус, M4 боолт чөлөөтэй нэвтрэх дөрвөн 4.5 mm нүхтэй. Нүхний төвүүд хөрш гадна ирмэгээс 7 mm зайтай. Эдгээр нь зургийн жишээ хэмжээ болохоос огтлох тохиргоо биш.
3. Багажийг хэлбэрт тааруулах
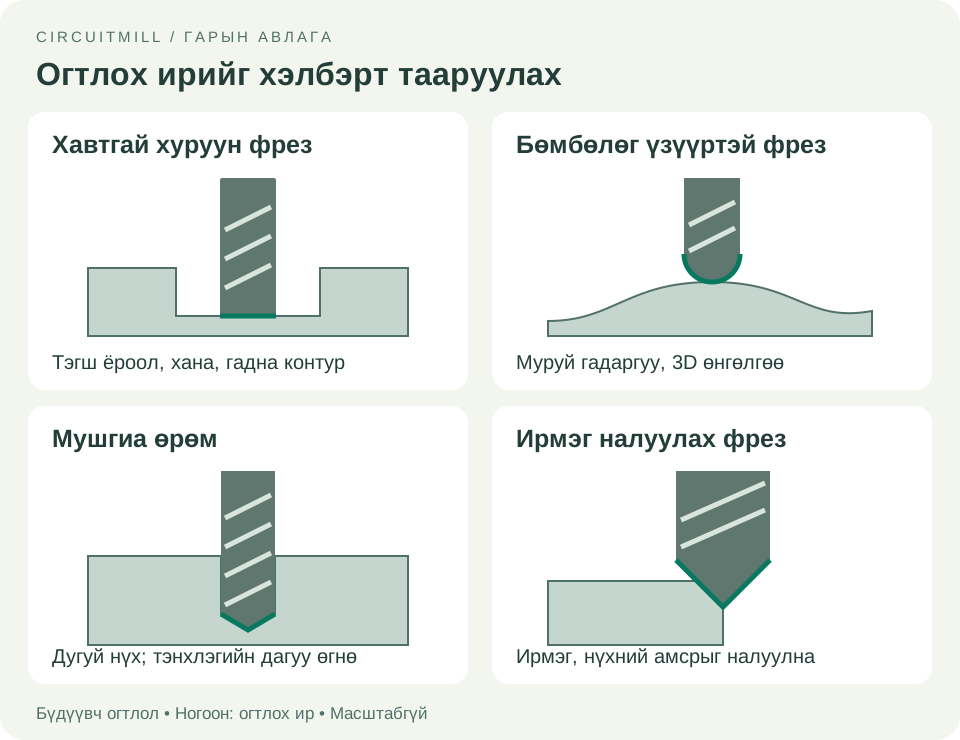
Хавтангийн хонхор, хүрээнд хавтгай хуруун фрез, нүхэнд мушгиа өрөм, хурц ирмэг арилгахад ирмэг налуулах фрез эсвэл гар сэв авагч ашиглана. Бөмбөлөг үзүүртэй хуруун фрез муруй гадаргууд хэрэгтэй. Машин, шпиндель дэмждэг бол нүүрний фрезээр өргөн гадаргууг тэгшилж болно.
Нарийн нүхэнд өрөмдсөний дараа диаметр засах дотор зоролт, эсвэл зөв бэлтгэсэн нүхийг эцэслэх развертка хэрэглэж болно. Метчик эсвэл эрээсний фрез дотор эрээс гаргана; боолт чөлөөтэй нэвтрэх нүх эрээсгүй.
Материалд тохирсон, тухайн хэлбэрт хүрэх огтлох урттай багаж сонгоно. Зоргодос гаргах ховил буюу ир цөөн байх нь хуванцар, хөнгөн цагаанд илүү зай өгөх нь элбэг; үйлдвэрлэгчийн хэрэглээний зааврыг дагана.
Цанга гэж юу вэ?
Цанга нь шпиндель эсвэл багаж баригч доторх зүсэлттэй ханцуй бөгөөд багажийн гөлгөр цилиндр хэсэг болох ишийг барина. Цангийн самрыг чангалахад ханцуй ишийг тойрон шахаж, эргэлтийн үед багажийг найдвартай төвлөрүүлж тогтооно.
Цангийн цувралыг баригчтай, зөвшөөрсөн хавчих хүрээг ишний диаметртэй тааруулна. Жишээ нь 1 mm огтлох үзүүртэй багаж 3.175 mm (⅛ инч) иштэй байж болно: цангийг ишинд тааруулна. Гөлгөр ишийг бариулж, нийлдэг гадаргууг цэвэр байлган, баригчийн суулгах гүн, чангалах зааврыг мөрдөнө. Нугаралт, чичиргээг багасгахын тулд багажийн илүү гарсан уртыг ажлын боломжит хамгийн богино хэмжээнд байлгана.
4. CAM тохиргоо ба багажийн зам бэлтгэх
CAM буюу компьютерын тусламжтай үйлдвэрлэл багажийн замыг тооцоолно. Autodesk Fusion зэрэг CAM програмд бодит бэлдэц, загвар, бэхэлгээ, багаж, ажлын координатын систем (WCS)-ийг тодорхойлно. Бэлдэцийн булан эсвэл нүхний төв шиг бодитоор олж тогтоож болох эх цэг сонгон, эерэг Z-ийг дээд гадаргуугаас гадагш чиглүүлнэ. Шилжилтийн өндрийг хавчаар, бэлдэцийг давахаар тохируулна. Autodesk-ийн тохиргооны тайлбар эдгээрийг тайлбарладаг.
Түгээмэл үйлдлүүд өөр өөр үүрэгтэй:
| Үйлдэл | Үр дүн |
|---|---|
| Нүүр тэгшлэх | Гадаргууг тэгшилж лавлах суурь тогтооно |
| Хонхор гаргах / дасан зохицох цэвэрлэгээ | Битүү талбайн материалыг авна; дасан зохицох зам багажийн огтлох ачааллыг удирдана |
| Контур дагах | Хана эсвэл гадна хилийг дагана |
| Өрөмдлөг | Нүх гаргана; зоргодос гаргах шаардлагатай үед шигдэлтүүдийн хооронд өргөнө |
| 3D өнгөлгөө | Ихэвчлэн бөмбөлөг үзүүрээр муруй гадаргууг дагана |
| Ирмэг налуулах | Ирмэг, нүхний амсрыг налуулна |
Хар боловсруулалт материалын ихэнхийг авч, багахан нөөц үлдээнэ. Өнгөлгөөний боловсруулалт тэр нөөцийг авч, хэмжээнд хүргэн гадаргууг сайжруулна. Тохиромжтой үед налуу эсвэл мушгиа оролт ашиглана; шууд шигдэлтэд тохирох багаж, огтлох өгөгдөл шаардлагатай. Жижиг багаж том багажийн хүрээгүй булангийн үлдэгдлийг боловсруулж болно. Autodesk-ийн боловсруулалтын тойм хар болон өнгөлгөөний аргуудыг тайлбарладаг.
Дагуу фрезердэлтэд бэлдэц багажтай харьцангуйгаар хүрэлцэх цэг дэх огтлох ирийн хөдөлгөөнтэй ижил чиглэлд өгөгдөнө; эсрэг фрезердэлтэд энэ харьцаа урвуу. Дагуу фрезердэлт сул явалт нь хянагдсан хатуу CNC машинд түгээмэл ч өөрийн машин, бэхэлгээ дэмжих аргыг хэрэглэнэ.
Хурд, өгөлт, гүнийг хамтад нь тохируулах
- Шпинделийн хурд (RPM): багажийн эргэх хурд.
- Өгөлт: урагшлах хурд, ихэвчлэн mm/min эсвэл инч/минут.
- Гүний алхам: үе бүрд нэмэх гүн. Хажуугийн алхам: явалтуудын хажуугийн зай эсвэл огтлох оролцоо.
- Шүдний ачаалал: нэг огтлох шүдний өгөлт; хэт бага бол үрэлт, халалт, хэт их бол хэт ачаалал үүснэ.
Ердийн хуруун фрезийн хувьд өгөлт = RPM × ирний тоо × шүдний ачаалал. Жишээлбэл 10,000 RPM × 2 ир × 0.03 mm/шүд = 600 mm/min. Энэ нь тооцооны жишээ болохоос таны машины огтлох горим биш. Багаж үйлдвэрлэгчийн тухайн материал, диаметр, үйлдэлд зориулсан өгөгдлөөс эхэлж, хатуу байдал, огтлох ачаалал, зоргодос гаргалтыг тооцно. Sandvik-ийн фрезердэх томьёонууд эдгээр хамаарлыг тодорхойлдог.
5. Огтлохоос өмнө бэхэлгээг төлөвлөх
Блокод тиски, хавтан болон хуудас материалд золиослох суурь хавтан дээрх хавчаар тохирно. Зөөлөн эрүү эсвэл байрлуулах штифт эргүүлсний дараа байрлалыг давтахад тусална. Бэхэлгээ эд ангийг нугалахгүйгээр огтлох хүчийг даах ёстой.
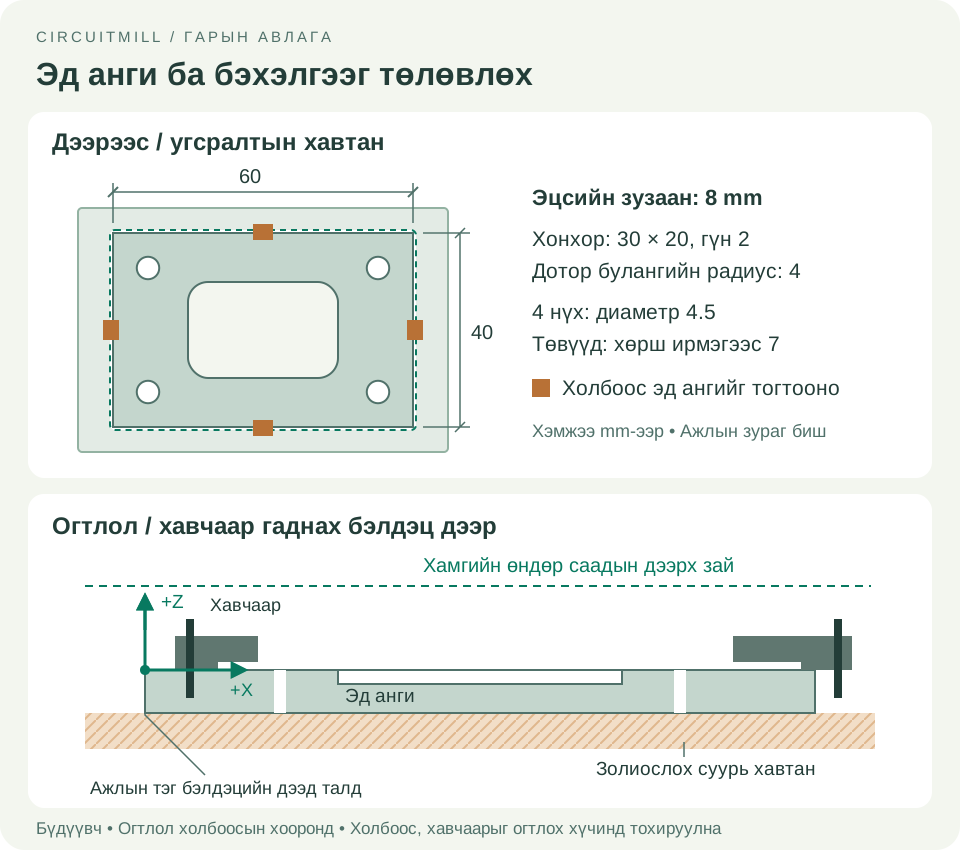
Жишээ хавтанд нэг арга нь тэгш, шалгасан 8 mm зузаантай арай том бэлдэц ашиглах юм. Хүрээлсэн материалыг суурь хавтанд хавчиж, хавчаарыг багаж болон баригчийн бүх замаас гадна байлгана. Бэлдэц бүтэн байхад өрөмдөж, хонхор гаргаад хүрээг хамгийн сүүлд холбоос үлдээн огтолно. Өрмийн үзүүр болон контур суурь хавтан руу нэвтрэх зай гаргах ч машины тавцанд хүргэхгүй.
Зузаан эсвэл доод гадаргууг боловсруулах шаардлагатай бол зузаан бэлдэцээс эхэлж, хоёр дахь байрлуулалтыг төлөвлөнө. Мэдэгдэж буй лавлах гадаргуу дээр эргүүлж, бэхлээд дахин байрлалыг тогтоон эцсийн зузаан хүртэл нүүрийг тэгшилнэ. Байрлуулалт бүр өөрийн шалгасан эх цэгтэй байх ёстой.
6. Симуляци хийж, дараа нь машины програм үүсгэх
Материал авалтыг оролцуулан бүх үйлдлийг дарааллаар симуляци хийнэ. Үлдсэн материал, хэт огтлолт, багаж ба баригчийн мөргөлдөөн, бэхэлгээний зай, нэвтлэлт, дэмждэг бол машины явалтыг шалгана. Симуляци зөвхөн таны өгсөн геометр, машины мэдээллийг мэднэ.
G-код үүсгэхдээ машин болон удирдлагад таарсан постпроцессор ашиглана. STEP файл машины програм биш, G-код ч бүх машинд харилцан солигдохгүй. Нэгж, ажлын шилжилт, багаж солилт, шпинделийн команд, өргөлтийн үйлдлийг шалгана. Гараар багаж сольдог машинд дэмждэг дарааллыг дагана; багаж бүрд тусдаа програм шаардагдаж болно. Гаралтыг удирдлагын дэмждэг аргаар дамжуулна. Autodesk-ийн постпроцессорын гарын авлага энэ хөрвүүлэлтийг тайлбарладаг.
7. Тохируулж, анхны огтлолтоо хийх
Машины ашиглалтын зааврыг мөрдөж, програм ажиллуулахаас өмнө зогсоох удирдлагыг мэдэж авна. Нүдний хамгаалалт зүүж, үс, сул хувцсаа тогтоон, хамгаалалтыг хааж, материалд тохирох тоос соролт эсвэл хөргөлт ашиглана. Эргэлдэх машины ойролцоо бээлий өмсөхгүй, хөдөлж байхад нь зоргодос цэвэрлэхгүй. Haas-ийн аюулгүй ажиллагааны заавар үндсэн сэргийлэх арга хэмжээг тайлбарладаг.
- Машины эх байрлалыг тогтоож, бэлдэцийг бэхлээд зөв багажийг цэвэр, зохих ёсоор чангалсан баригчид суурилуулна.
- Машины дэмждэг зонд эсвэл ирмэг олох аргаар ажлын эх цэгийг тогтооно. Эх байрлал тогтоох нь машины координатыг тогтоохоос бэлдэцийг олохгүй.
- Удирдлагын заавраар багажийн урт / Z лавлах цэгийг тогтоож шалгана. Гараар багаж солих бүрд дахин шалгана. Бодит ажлын шилжилт CAM-тай таарах ёстой. Haas-ийн эд анги тохируулах гарын авлага ажлын болон багажийн шилжилтийг ялгаж тайлбарладаг.
- Удирдлагын дүрслэл, үйлдвэрлэгчийн огтлохгүй туршилт эсвэл нэг блокийн журмаар програмыг туршина. Дэмждэг бол хурдан шилжилтийг багасган эхний хөдөлгөөн, зайг шалгана. Зөвшөөрсөн агаарын туршилтаар шилжилт өөрчилсөн бол огтлохоос өмнө сэргээж шалгана.
- Хяналттай огтолно. Зоргодос гаргалт, чичиргээ, бэхэлгээг ажиглана. Гэнэтийн хөдөлгөөн, чарлах дуу, зоргодос бөөгнөрөх, бэлдэц хөдлөх үед зогсоож, үргэлжлүүлэхээс өмнө шалтгааныг тогтооно.
Манай хавтангийн дараалал: хонхрын хар боловсруулалт → хонхрын өнгөлгөө → нүх өрөмдөх → холбоостой контур → хүрэх боломжтой ирмэгийг налуулах. Шаардлагатай бол эхлээд нүүр тэгшилж, авсан материалыг тооцно. Эд ангийг бүх хугацаанд найдвартай бэхэлнэ.
8. Эцэслэж, хэмжиж, угсралтыг турших
Хөдөлгөөн зогссоны дараа эд ангийг авч, холбоосыг тайрч, ирмэг болон нүхний гаралтын сэвийг арилгана. Зоргодсыг цэвэрлэнэ. Нийт хэмжээ, зузаан, хонхрын гүн, нүхний байрлалыг зурагтай тулгаж хэмжинэ; ердийн шалгалтад штангенциркуль тохирох ч нарийн шаардлагад микрометр, калибр эсвэл өөр тохирох хэмжих хэрэгсэл хэрэгтэй.
Зориулсан угсралтыг туршина: боолт чөлөөтэй нэвтэрч байна уу, нийлдэг эд анги сууж байна уу, хавтан тэгш хэвтэж байна уу? Програм дуусахад бус, хэмжээ болон үүргээ хангахад эд анги бэлэн болно.
| Асуудал | Эхлээд шалгах зүйл |
|---|---|
| Хэмжээ эсвэл байрлал буруу | Нэгж, ажлын эх цэг, багажийн диаметр, үлдсэн өнгөлгөөний нөөц |
| Чичиргээ эсвэл долгиолсон хана | Сул бэлдэц, багажийн хэт урт илүү гарсан хэсэг, огтлох ачаалал |
| Хайлсан хуванцар эсвэл бөглөрсөн зоргодос | Багажийн тохироо, хурц байдал, зоргодос гаргалт, хурд/өгөлтийн харьцаа |
| Нүх таарахгүй | Сэв, өрмийн савлалт, шаардлагатай дотор зоролт эсвэл развертка |
CAD, зураг, CAM тохиргоо, багажийн жагсаалт, туршиж баталсан огтлох тохиргоо, эцсийн програмыг хамт хадгална. Дараагийн эд ангийг давтан хийхийн тулд хэмжсэн үр дүнг тэмдэглэнэ.
PCB төсөлд CircuitMill-ээр PCB фрезердэх гарын авлагыг үзээрэй. CircuitMill-ийн PCB дараалал хавтангийн үйлдвэрлэлийн өгөгдөл ашигладаг; ерөнхий 3D механик эд ангид биет загвар болон боловсруулах үйлдлүүдийг нь дэмждэг CAM дараалал шаардлагатай.