Panduan Pemula untuk Pemesinan CNC: Daripada Reka Bentuk 3D kepada Komponen Siap
Tukar model 3D kepada komponen yang boleh digunakan: pilih kaedah pemesinan, sediakan laluan alat, sediakan mesin, potong bahan dan semak hasilnya.
CNC bermaksud kawalan berangka komputer. Dalam pemesinan, komputer memandu alat pemotong untuk membuang bahan daripada kepingan kosong, dipanggil bahan kerja. Model menerangkan bentuk siap; anda masih perlu menentukan cara memegangnya, mencapai cirinya dan memotong dengan tepat.
Aliran kerjanya ialah model CAD → laluan alat CAM → G-code khusus mesin → persediaan dan pemotongan → pemeriksaan. Kita akan mengikuti plat pemasangan kecil melalui proses ini.
1. Pilih proses yang sesuai dengan komponen
| Proses | Apa yang bergerak | Komponen biasa |
|---|---|---|
| Pengisaran | Pemotong berputar bergerak relatif kepada bahan kerja yang dipegang | Pendakap, poket, perumah, acuan |
| Penghalaan | Serupa dengan pengisaran, sering di atas tapak besar | Panel kayu, plat plastik, papan tanda; aluminium pada mesin sesuai |
| Pelarikan | Bahan kerja berputar terhadap alat pemotong | Aci, penjarak, tombol, komponen bulat berulir |
Pada mesin kisar atau penghala 3 paksi, X dan Y meliputi satah meja dan Z mengawal ketinggian. Pemesinan 2.5D menghasilkan lantai dan dinding rata pada kedalaman terpilih. Pemesinan 3D mengikuti permukaan melengkung dengan mengubah kedalaman sepanjang potongan. Kedua-duanya boleh menggunakan mesin 3 paksi yang sama. Paksi putaran tambahan memberi akses kepada lebih banyak sisi; banyak komponen hanya perlu dibalikkan dan diletakkan semula.
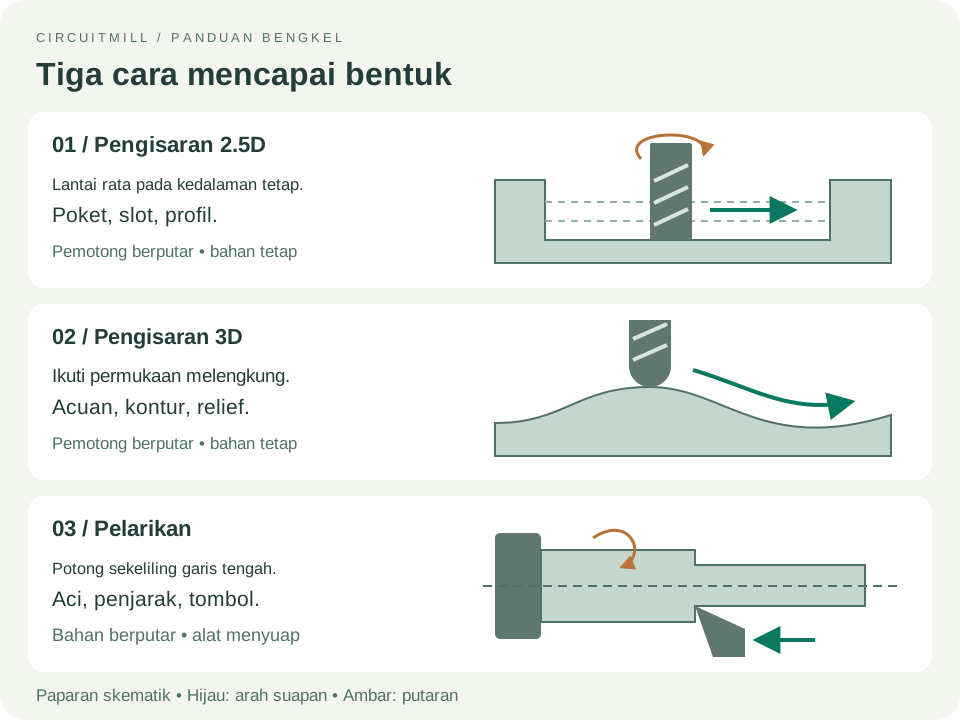
Untuk projek pertama, pilih plat rata dengan poket cetek dan lubang tembus. Lilin boleh mesin sesuai untuk latihan; asetal sesuai untuk banyak komponen plastik berfungsi; aluminium 6061 sesuai untuk komponen logam apabila mesin berkeupayaan. Pilih bahan berdasarkan beban, suhu dan persekitaran komponen serta keupayaan mesin.
2. Jadikan model boleh dimesin
Mulakan dengan model pepejal dalam CAD (reka bentuk berbantu komputer). Kekalkan format asli apabila CAD dan CAM berkongsi aplikasi, atau eksport STEP untuk geometri pepejal. STL ialah jejaring segi tiga: gunakannya hanya apabila aliran kerja CAM menyokongnya, dengan resolusi mencukupi untuk mengekalkan lengkung. Semak unit dan dimensi keseluruhan selepas import.
- Sediakan ruang untuk pemotong bulat. Penjuru menegak dalaman mengekalkan jejari. Pemotong 6 mm tidak boleh menghasilkan penjuru berjejari kurang daripada 3 mm; jejari reka bentuk lebih besar sedikit memberi ruang untuk membelok. Gunakan pelepasan, sering dipanggil dogbone, apabila komponen pasangan segi empat perlu muat.
- Pastikan ciri boleh dicapai. Poket dalam dan sempit memerlukan alat panjang yang mudah melentur. Undercut memerlukan persediaan lain atau alat khas.
- Sediakan bahagian untuk dicengkam. Tinggalkan bahan tambahan untuk ragum, pengapit atau tab. Rancang cara komponen kekal dipegang semasa potongan terakhir.
- Nyatakan perkara yang mesti muat. Tambah lukisan dengan bahan, dimensi kritikal, toleransi, lokasi lubang dan ulir. Toleransi ialah variasi saiz yang dibenarkan; keperluan lebih ketat menambah usaha pemesinan dan pemeriksaan.
Contoh kita ialah plat pemasangan 60 × 40 × 8 mm, dengan poket 30 × 20 mm sedalam 2 mm, jejari penjuru dalaman 4 mm, dan empat lubang tembus 4.5 mm untuk kelegaan M4. Pusat lubang terletak 7 mm dari tepi luar bersebelahan. Ini ialah contoh dimensi reka bentuk, bukan tetapan pemotongan.
3. Padankan alat dengan ciri
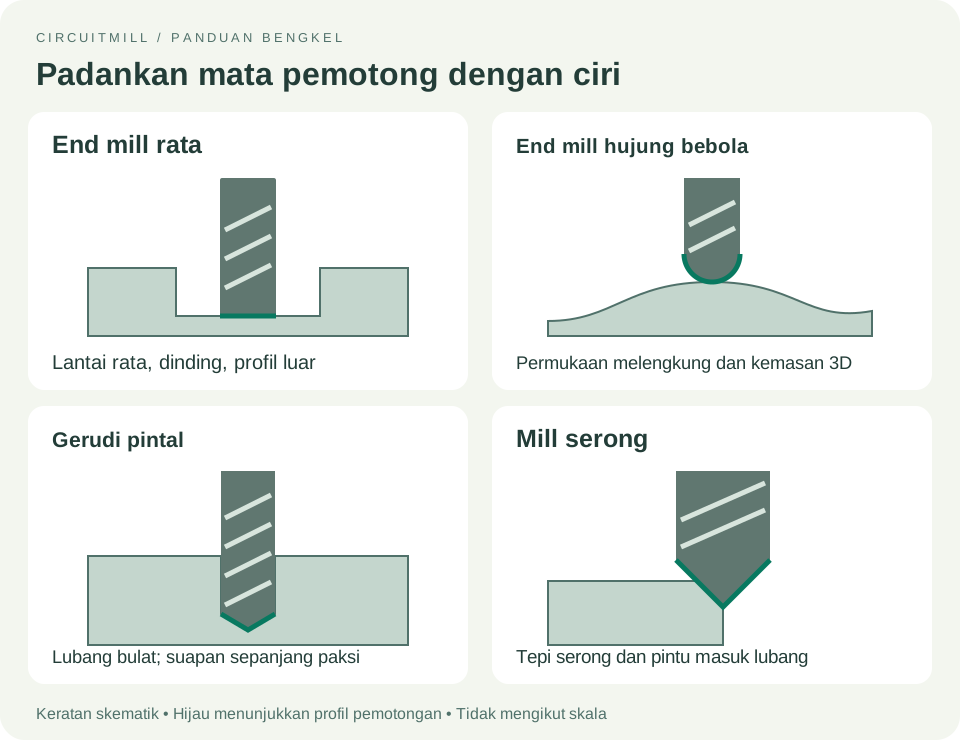
Gunakan end mill rata untuk poket dan perimeter plat, gerudi pintal untuk lubang, serta mill serong atau alat pembuang gerigis tangan untuk membuang tepi tajam. End mill hujung bebola berguna untuk permukaan berukir. Mill muka boleh meratakan permukaan luas apabila spindel dan mesin menyokongnya.
Untuk lubang tepat, penggerudian boleh diikuti pengorekan bagi membetulkan diameter atau pelulasaan untuk mengemaskan lubang yang disediakan dengan tepat. Tap atau mill ulir menghasilkan ulir dalaman; lubang kelegaan tidak berulir.
Pilih alat yang sesuai untuk bahan dengan panjang pemotongan mencukupi. Alur yang lebih sedikit—alur membawa serpihan keluar—sering memberikan lebih banyak ruang serpihan untuk plastik dan aluminium; ikut panduan penggunaan pengeluar.
Apakah kolet?
Kolet ialah sarung berbelah di dalam spindel atau pemegang alat yang mencengkam batang pemotong, iaitu bahagian silindernya yang licin. Mengetatkan nat kolet memampatkan sarung pada batang supaya alat dipegang kukuh dan berpusat ketika berputar.
Padankan siri kolet dengan pemegang dan julat cengkaman yang dinyatakan dengan diameter batang alat. Contohnya, pemotong dengan hujung 1 mm mungkin mempunyai batang 3.175 mm (⅛ inci): pilih kolet berdasarkan batang itu. Cengkam batang licin, pastikan permukaan sentuhan bersih, dan ikut arahan kedalaman pemasukan serta pengetatan pemegang. Pastikan unjuran alat—panjang yang menonjol daripada pemegang—sependek yang dibenarkan kerja untuk mengurangkan lenturan dan getaran.
4. Bina persediaan CAM dan laluan alat
CAM—pembuatan berbantu komputer—mengira laluan pemotong. Dalam pakej CAM seperti Autodesk Fusion, tentukan bahan kerja sebenar, model, lekapan, alat dan sistem koordinat kerja (WCS). Pilih titik asal yang boleh dicapai dan dicari secara fizikal, seperti penjuru bahan kerja atau pusat lubang, dengan Z positif menghala menjauhi muka atas. Tetapkan ketinggian gerakan untuk melepasi pengapit dan bahan kerja. Rujukan persediaan Autodesk menerangkan unsur persediaan ini.
Operasi biasa melakukan tugas berlainan:
| Operasi | Hasilnya |
|---|---|
| Pengisaran muka | Meratakan permukaan dan menetapkan rujukan |
| Pemesinan poket / pembuangan adaptif | Membuang bahan tertutup; laluan adaptif mengurus penglibatan pemotong |
| Pengkonturan / pemprofilan | Mengikuti dinding atau sempadan luar |
| Penggerudian | Menghasilkan lubang; kitaran peck menarik balik antara potongan apabila penyingkiran serpihan memerlukannya |
| Kemasan 3D | Menyapu permukaan melengkung, sering menggunakan hujung bebola |
| Penyerongan | Menyerongkan tepi dan pintu masuk lubang |
Pemesinan kasar membuang kebanyakan bahan sambil meninggalkan elaun kecil. Kemasan membuang elaun itu untuk mencapai saiz dan memperbaiki permukaan. Gunakan kemasukan ramp atau heliks apabila sesuai; tusukan lurus memerlukan pemotong dan data pemotongan yang sesuai. Pemotong lebih kecil boleh melakukan pemesinan baki pada penjuru yang tidak dicapai alat besar. Gambaran keseluruhan pemesinan Autodesk menerangkan strategi pemesinan kasar dan kemasan.
Dalam pengisaran searah, bahan kerja disuap relatif kepada pemotong searah gerakan mata pemotong pada sentuhan; pengisaran konvensional membalikkan hubungan itu. Pengisaran searah biasa digunakan pada mesin CNC tegar dengan kelonggaran mekanikal terkawal, tetapi gunakan strategi yang disokong mesin dan pegangan bahan kerja anda.
Tetapkan kelajuan, suapan dan kedalaman bersama
- Kelajuan spindel (RPM): kelajuan pemotong berputar.
- Kadar suapan: kelajuan ia bergerak ke hadapan, biasanya mm/min atau inci/min.
- Penurunan: kedalaman ditambah setiap lapisan. Stepover: jarak sisi atau penglibatan antara laluan.
- Beban serpihan: suapan setiap gigi pemotong; terlalu sedikit boleh menggesel dan memanaskan, terlalu banyak boleh membebankan alat.
Untuk end mill biasa, kadar suapan = RPM × bilangan alur × beban serpihan. Sebagai ilustrasi, 10,000 RPM × 2 alur × 0.03 mm/gigi = 600 mm/min. Ini menunjukkan pengiraan, bukan tetapan untuk mesin anda. Mulakan dengan data pengeluar alat bagi bahan, diameter dan operasi, kemudian ambil kira ketegaran, penglibatan dan penyingkiran serpihan. Formula pengisaran Sandvik mentakrifkan hubungan ini.
5. Rancang pegangan bahan kerja sebelum memotong
Ragum sesuai untuk blok; pengapit pada papan alas korban sesuai untuk plat dan kepingan. Rahang lembut atau pin penentu kedudukan membantu mengulangi kedudukan selepas pembalikan. Pengapitan harus menahan daya pemotongan tanpa membengkokkan komponen.
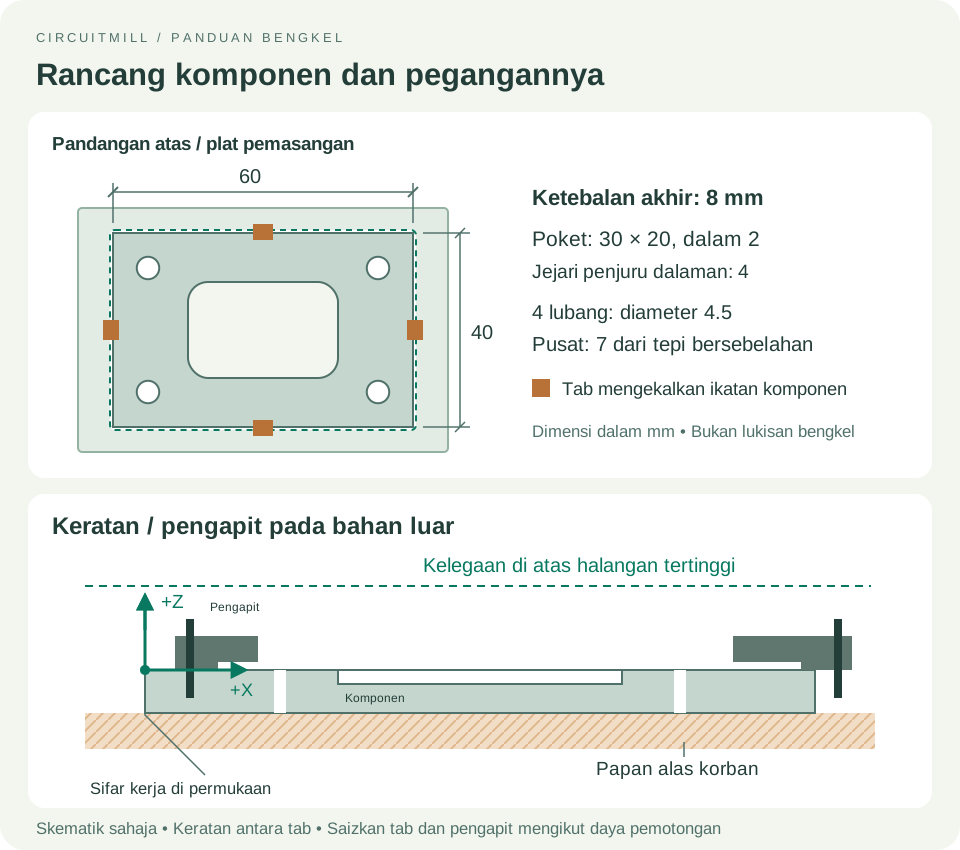
Untuk plat contoh, satu pendekatan ialah bahan kosong lebih besar dengan ketebalan 8 mm yang sudah rata dan disahkan. Apit bahan sekeliling pada papan alas dan jauhkan pengapit daripada semua laluan alat serta pemegang. Gerudi dan mesin poket ketika bahan masih utuh; potong perimeter terakhir sambil meninggalkan tab. Benarkan penembusan hujung gerudi dan profil ke papan alas tanpa mencapai meja mesin.
Jika ketebalan atau kemasan bawah memerlukan pemesinan, mulakan lebih tebal dan rancang persediaan kedua. Balikkan pada rujukan diketahui, kukuhkan dan tentukan semula kedudukan komponen, kemudian kisar muka ke ketebalan akhir. Setiap persediaan memerlukan titik asal tersendiri yang disahkan.
6. Simulasikan, kemudian jana program mesin
Simulasikan semua operasi mengikut urutan, termasuk penyingkiran bahan. Semak baki bahan, torehan berlebihan, perlanggaran alat dan pemegang, kelegaan lekapan, penembusan serta julat mesin jika disokong. Simulasi hanya mengetahui geometri dan butiran mesin yang anda berikan.
Gunakan pemproses pasca yang sepadan dengan mesin dan pengawal untuk menjana G-code. Fail STEP bukan program mesin, dan G-code tidak boleh ditukar ganti secara universal. Sahkan unit, ofset kerja, pertukaran alat, arahan spindel dan tingkah laku penarikan balik. Untuk mesin pertukaran alat manual, ikut aliran kerja yang disokong; ini mungkin bermakna program berasingan bagi setiap alat. Pindahkan output menggunakan kaedah yang disokong pengawal. Panduan pemprosesan pasca Autodesk menerangkan penukaran ini.
7. Sediakan dan buat potongan pertama
Ikut prosedur operasi mesin dan pelajari kawalan hentinya sebelum menjalankan program. Pakai pelindung mata, ikat rambut dan kemaskan pakaian longgar, tutup pengadang, serta gunakan pengekstrakan habuk atau penyejuk yang sesuai dengan bahan. Jangan pakai sarung tangan berhampiran mesin berputar atau membersihkan serpihan semasa ia bergerak. Panduan keselamatan Haas meliputi langkah berjaga-jaga asas.
- Lakukan homing mesin, kukuhkan bahan kerja dan pasang alat yang betul dalam pemegang bersih yang diketatkan dengan betul.
- Cari titik asal kerja menggunakan prob atau kaedah pencarian tepi yang disokong mesin. Homing menetapkan koordinat mesin; ia tidak mencari bahan kerja anda.
- Tetapkan dan sahkan panjang alat / rujukan Z menggunakan prosedur pengawal. Semak semula selepas setiap pertukaran alat manual. Ofset kerja fizikal mesti sepadan dengan CAM. Panduan persediaan komponen Haas membezakan ofset kerja dan alat.
- Uji program menggunakan grafik pengawal dan prosedur ujian tanpa pemotongan atau blok tunggal pengeluar. Semak gerakan awal dan kelegaan dengan penggantian kelajuan pantas dikurangkan jika disokong. Jika ujian pemotongan udara yang diluluskan mengubah ofset, pulihkan dan sahkannya sebelum memotong.
- Potong di bawah pengawasan. Perhatikan penyingkiran serpihan, getaran dan pegangan bahan kerja. Hentikan jika ada gerakan luar jangka, bunyi nyaring, timbunan serpihan atau bahan kerja bergerak; kenal pasti punca sebelum menyambung.
Untuk plat kita: pemesinan kasar poket → kemasan poket → gerudi lubang → profil dengan tab → serong tepi yang boleh dicapai. Tambah pengisaran muka dahulu jika perlu, dengan mengambil kira bahan yang dibuang. Kekalkan komponen dipegang kukuh sepanjang proses.
8. Kemaskan, ukur dan cuba pemasangan
Selepas gerakan berhenti, keluarkan komponen, potong tab dan buang gerigis pada tepi serta keluar lubang. Bersihkan serpihan. Ukur saiz keseluruhan, ketebalan, kedalaman poket dan kedudukan lubang berbanding lukisan; angkup sesuai untuk semakan umum, manakala keperluan lebih ketat memerlukan mikrometer, tolok atau alat pemeriksaan yang sesuai.
Uji pemasangan yang dimaksudkan: adakah skru boleh masuk bebas, komponen pasangan duduk betul dan plat terletak rata? Komponen selesai apabila memenuhi dimensi dan fungsinya, bukan sekadar apabila program tamat.
| Masalah | Perkara pertama untuk disemak |
|---|---|
| Saiz atau kedudukan salah | Unit, titik asal kerja, diameter pemotong, baki elaun kemasan |
| Getaran atau dinding beralun | Bahan kerja longgar, unjuran alat berlebihan, penglibatan pemotongan |
| Plastik cair atau serpihan padat | Kesesuaian dan ketajaman alat, penyingkiran serpihan, imbangan kelajuan/suapan |
| Lubang tidak muat | Gerigis, runout gerudi, keperluan pengorekan atau pelulasaan |
Simpan CAD, lukisan, persediaan CAM, senarai alat, tetapan pemotongan terbukti dan program akhir bersama-sama. Rekodkan hasil ukuran supaya komponen seterusnya boleh diulang.
Untuk projek PCB, lihat panduan pengisaran PCB dengan CircuitMill. Aliran kerja PCB CircuitMill menggunakan data fabrikasi papan; komponen mekanikal 3D umum memerlukan aliran kerja CAM yang menyokong model pepejal dan operasi pemesinannya.